

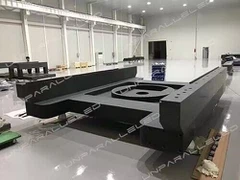
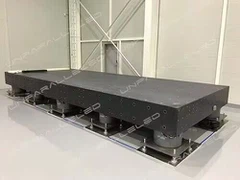


Desde a produção do molde de fundição até a mistura dos ingredientes da fundição mineral e a pintura da peça acabada - aqui está a emocionante história de como um componente de máquina de alta tecnologia feito de fundição mineral da UNPARALLELED Machine Systems é fabricado.
Em comparação com ferro fundido cinzento e construções soldadas, apresenta propriedades de amortecimento significativamente melhores. Isso garante que a estrutura do leito da máquina tenha maior estabilidade dinâmica em máquinas de produção ultrarrápidas e de alta precisão.
Sua excelente estabilidade térmica significa que é menos facilmente afetado por influências relacionadas à temperatura de curto prazo.
Suas credenciais ecológicas são excelentes graças à produção que economiza recursos, bem como ao descarte e reciclagem ecologicamente corretos. Estas são apenas três das inúmeras vantagens da fundição mineral.
Portanto, não é surpreendente que o material inovador tenha se estabelecido há muito tempo na engenharia mecânica de alta tecnologia e esteja sendo usado em muitas indústrias ao redor do mundo – desde a construção clássica de máquinas-ferramenta até as indústrias de semicondutores, laser, médica e de embalagens.
Mas como os componentes de máquinas de alto desempenho são criados pela mistura de minerais, pedras e aglutinantes de resina epóxi?
◆ 1. Fabricação de fundição mofo
Em geral, os moldes de fundição são fabricados por fabricantes de ferramentas e moldes especializados e também aprovados por eles. A vantagem é que quaisquer erros e desvios podem ser corrigidos imediatamente. Depois disso, o molde de fundição é entregue à UNPARALLELED Machine Systems, desmontado em suas partes individuais e colocado em suportes / dispositivos de montagem ou fixado na posição vertical.
◆ 2. Limpeza e Revestimento com lançamento agente
O interior do molde deve ser bem limpo. Para evitar que a fundição mineral grude no interior do molde de fundição, toda a superfície interna do molde é revestida com um agente desmoldante especial, geralmente por meio de pulverização. Inserções fundidas, como buchas roscadas, placas de base e tubos, são fixadas por meio de parafusos/plugues no interior do molde de fundição.
◆ 3. Camada de gel inscrição
O gelcoat é aplicado por meio de pincel ou pistola airless em uma espessura de camada de 0,5 mm a 2 mm no interior das peças moldadas. Ficam de fora as superfícies que serão moldadas ou coladas posteriormente. O gelcoat liga-se ao fundido mineral para formar uma camada superficial resistente. Propriedades como resistência a arranhões e temperatura podem ser adaptadas às necessidades do cliente. O gelcoat pode ser produzido na maioria das cores RAL e serve como primer para pintura. Finalmente, as peças moldadas são aparafusadas e fixadas à base de moldagem.
◆ 4. Distribuição, misturando, fundição, comprimindo
Os componentes da fundição mineral são dispensados, misturados e fundidos no molde. Após a compressão, ocorre o endurecimento no molde de fundição.
• Dosagem: Para obter propriedades de material reprodutíveis, os componentes individuais do aglutinante (resina, endurecedor e aditivos) e as frações de grãos da mistura de enchimento devem ser dosados com precisão. Isso é feito volumetricamente por meio de parafusos de dosagem/bombas de dosagem.
• Mistura: O processo de mistura compreende duas etapas. Primeiro, as frações de grãos são misturadas à curva de classificação. A resina epóxi com o endurecedor e os aditivos aglutinantes são misturados separadamente. Para ligar o material de fundição mineral, as cargas devem ser completamente umedecidas com o ligante; isso é feito na segunda etapa após a união dos dois componentes da fundição mineral. O resultado é uma massa viscosa, mas fluida – a fundição mineral. Os poderosos sistemas de mistura e distribuição garantem níveis ótimos de mistura e umectação e podem processar mais de 6 t de fundição mineral por hora.
• Fundição: O molde é normalmente enchido a partir de uma concha de vazamento ou diretamente através da planta de mistura. Como o processo de fundição pode levar várias horas para peças de grande volume, o tempo em que a mistura de fundição mineral permanece trabalhável desempenha um papel importante. No caso de sistemas de fundição mineral à base de resina epóxi, a vida útil é de duas a seis horas, dependendo da temperatura e do ajuste químico.
• Compressão
O processo de compressão garante a melhor ventilação possível da mistura de fundição mineral e melhora as propriedades de fluxo da massa viscosa. O movimento relativo dos componentes de enchimento durante a vibração reduz o conteúdo de poros. Especialmente ao comprimir peças de grande volume em moldes de fundição pesados, melhores resultados são obtidos com as chamadas mesas de compressão. A influência de parâmetros como aceleração, amplitude, frequência e duração no processo de compressão e, portanto, nas propriedades finais do fundido mineral foram estudadas. Em ambientes industriais, esses parâmetros são definidos individualmente para cada fundição, dependendo do peso de preenchimento, nível de preenchimento e material do molde de fundição. Mesas de compressão modernas são continuamente ajustáveis até uma frequência de 70 Hz e uma aceleração de 25m/s2 (2,5g).
◆ 5. Cura
Para a cura, o molde de fundição preenchido é montado horizontalmente na sala de montagem, pois a posição restrita do molde de fundição resultaria em uma peça fundida que não é dimensionalmente precisa durante a cura. Como os moldes de aço dissipam o calor mais rapidamente das camadas minerais fundidas externas do que do núcleo, o isolamento térmico do molde de fundição é recomendado para componentes grandes. O objetivo é um desenvolvimento de temperatura uniforme em toda a seção transversal da peça fundida; isso pode ser controlado por sensores de temperatura embutidos. A velocidade de cura é influenciada pela temperatura externa e pela reatividade do endurecedor. Após 12 a 14 horas de endurecimento no molde de fundição, o blank de fundição pode ser removido. Como regra, uma fundição mineral pode ser produzida por molde de fundição por dia de trabalho.
◆ 6. desmoldagem
Ao desmontar o molde de fundição, os parafusos de fixação das inserções são removidos e as peças moldadas pressionadas para fora da peça fundida na ordem inversa da montagem. A peça fundida é então levantada do fundo do molde e todas as partes soltas são removidas da peça bruta.
◆ 7. Limpeza
Graças à fundição a frio em formas precisas e sistemas de gelcoat de alto desempenho, a limpeza de blocos de fundição mineral geralmente consome menos tempo em comparação com aqueles feitos de ferro fundido cinzento. As superfícies já possuem uma boa qualidade ótica e geralmente atendem aos requisitos necessários após a lavagem do desmoldante. Os componentes que assumem funções de design e revestimento nas máquinas devem ser limpos nas superfícies correspondentes. Nas superfícies de união dos segmentos do molde de fundição, ocorrem rebarbas na peça fundida, que são lixadas com esmerilhadeiras manuais. Outros defeitos superficiais, como lascas, impressões e cavidades superficiais, também são eliminados durante a limpeza. A superfície do gelcoat é lixada antes da pintura. Além disso, o processo de limpeza prepara as superfícies a serem moldadas ou coladas. Como já mencionado, essas superfícies não são revestidas com gelcoat. A superfície de fundição mineral é rugosa com esmerilhadeiras manuais. Após a moldagem ou colagem, as saliências são lixadas.
◆ 8. refino de fundição superfície
A área de fundição é aberta, sem forma específica e, portanto, ligeiramente irregular. Como regra, no entanto, isso não é problemático, pois geralmente é a parte inferior do quadro. No caso de requisitos mais elevados, a superfície pode ser refinada opticamente pela aplicação de um revestimento fundido.
◆ 9. Quadro
Peças fundidas minerais podem ser pintadas em praticamente qualquer cor, sendo a tinta aplicada por spray ou rolo. Como muitas peças fundidas já estão integradas no blank, deve-se tomar cuidado para proteger as roscas internas. Agentes de separação e limpeza, gelcoats e tintas devem ser quimicamente alinhados com precisão uns aos outros.