

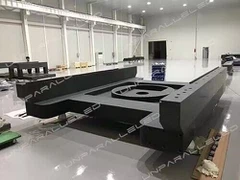
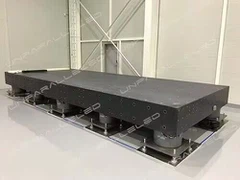


Muitos fabricantes de CMM optam inicialmente por placas de pedra padrão, colunas de máquinas e vigas transversais por conta própria. Esta abordagem pode parecer conveniente, mas muitas vezes aparecem incompatibilidades geométricas entre os componentes estruturais durante a montagem da máquina. A fabricação personalizada de componentes de granito é muito mais do que cortar pedra de acordo com desenhos. Desenvolve mesas de trabalho, colunas, vigas transversais, superfícies de referência de trilhos-guia e recursos de montagem incorporados como um sistema integrado, baseado na lógica de movimento da máquina, distribuição de carga e relações geométricas completas de três eixos. Cada componente de granito chega com referências prontas para montar na entrega. Com base em anos de experiência no suporte a equipamentos de metrologia, o Grupo UNPARALLELED concentra o valor central dos componentes de granito personalizados no pré-controle da compatibilidade de montagem e estabilidade a longo prazo.
A personalização não começa com o corte, mas com a simulação estrutural e seleção de materiais. CMMs com diferentes faixas de percurso diferem muito na extensão da viga transversal, carga de movimento e layout dos rolamentos pneumáticos. A adoção direta de seções transversais de pedra genéricas corre o risco de flacidez da viga e deformação excessiva do peso próprio. Após receber o modelo 3D da máquina do cliente, são realizadas simulações estáticas e modais para avaliar a deformação elástica sob peso próprio e otimizar a seção transversal, recortes para redução de peso e posições de apoio. Para CMMs de pórtico grandes, a seção transversal da viga e a espessura da parede devem ser projetadas individualmente para equilibrar rigidez e peso. A inspeção da matéria-prima é rigorosa: é selecionado granito preto denso com densidade de 3.100kg/m³, com triagem cuidadosa de pequenas fissuras internas e distribuição irregular de minerais para evitar concentração localizada de tensões em serviço. Estruturas compostas estão disponíveis para modelos especiais, combinando corpos principais de granito com eixo Z de cerâmica ou vigas auxiliares de fibra de carbono para equilibrar rigidez, peso e custo.
A usinagem de perfis e a integração de insertos roscados incorporados representam os maiores desafios técnicos na fabricação personalizada. O processamento de pedra padrão lida apenas com retificação de superfície simples, enquanto os componentes de granito CMM exigem usinagem colaborativa de planos de referência de trilhos-guia, superfícies de montagem em escala linear, etapas de posicionamento, ranhuras em T e furos profundos em uma única peça bruta. O granito é duro e quebradiço. Furar e fazer canais facilmente causam lascamento nas bordas e microfissuras, enfraquecendo a resistência de adesão das pastilhas roscadas. Fluxos de trabalho personalizados pré-incorporam inserções roscadas e luvas de localização em substratos de pedra e controlam as lacunas de montagem, para que a força de fixação seja distribuída uniformemente sem danos locais ao substrato durante o aperto dos parafusos. Todos os planos de referência, furos e arestas de posicionamento são usinados sob um sistema de referência unificado, eliminando erros acumulados de repetidos reapertos. Os componentes fornecidos suportam a montagem direta de trilhos-guia, escalas lineares e módulos de movimento e reduzem a montagem e o retrabalho no local.
O envelhecimento em vários ciclos e a sedimentação estática durante a fabricação garantem estabilidade de precisão a longo prazo, que os produtos de pedra padrão não conseguem alcançar facilmente. Após a usinagem de desbaste, cada componente de granito permanece dentro de oficinas com temperatura constante e isoladas de vibração para liberar a tensão induzida pelo corte e retificação antes do semi-acabamento e acabamento. Grandes componentes de peça única passam por envelhecimento segmentado. Após cada passagem de retificação, os componentes se acomodam para o relaxamento total da tensão e as tolerâncias de forma e posição são medidas novamente. A usinagem só prossegue quando nenhuma deformação de retorno for confirmada. Suportes conformados multiponto são aplicados durante a lapidação para replicar condições reais de suporte no local do cliente. Isso garante que a deformação do peso próprio após a remoção do acessório corresponda aos resultados da simulação e evita mudanças inesperadas na geometria após a entrega.
A inspeção final para conjuntos de componentes personalizados adota verificação em cascata de toda a máquina em vez de testes isolados de peça única. Placas de pedra comuns são verificadas apenas quanto ao nivelamento. Para montagens completas de granito CMM, além da planicidade, retilineidade e perpendicularidade das peças individuais, a correspondência geométrica entre mesas de trabalho, colunas e travessas é verificada em estados de montagem simulados. Interferômetros a laser e níveis eletrônicos de alta precisão realizam inspeção completa, e registros metrológicos completos são fornecidos com instrumentos de teste rastreáveis. A vedação por impregnação a vácuo pode ser adicionada para ambientes de oficina com poeira e névoa de corte para vedar os poros da superfície e melhorar a resistência a óleo e partículas abrasivas para CMMs de linha de produção.

Muitos fabricantes de equipamentos cometem um erro comum durante a personalização do granito: concentram-se apenas nas tolerâncias dimensionais dos desenhos e ignoram a lógica de correspondência entre as peças. A aprovação na inspeção de uma única peça não garante a ortogonalidade dos três eixos após a montagem. A principal vantagem do serviço personalizado é a transferência dos riscos de correspondência geométrica que normalmente aparecem na montagem antes do projeto e da fabricação. Desde otimização de simulação e triagem de matéria-prima, integração de pastilhas incorporadas, envelhecimento segmentado até verificação geométrica completa, todo o fluxo de trabalho garante uma geometria de três eixos estável depois que as mesas de trabalho, colunas e vigas transversais são montadas e reduz a incerteza durante o comissionamento da máquina.
Detendo um portfólio completo de certificações internacionais, o Grupo UNPARALLELED fabrica componentes estruturais CMM de granito personalizados de acordo com desenhos do cliente e modelos 3D, para pequenas máquinas do tipo ponte e modelos de pórticos de grande curso. Após a entrega dos conjuntos estruturais completos de granito, os fabricantes de equipamentos podem se concentrar no desenvolvimento de sistemas de movimento, sondas e controle eletrônico. Contando com corpos mecânicos de granito estáveis, aceleram a finalização e validação da máquina.