

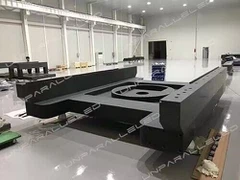
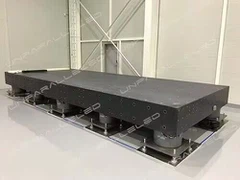


As bases de granito padrão dificilmente atendem às demandas personalizadas de equipamentos de inspeção não padronizados. Muitos projetos de desenvolvimento de equipamentos de inspeção especiais encontram problemas como furos de montagem incompatíveis, posições conflitantes das ranhuras da fiação e superfícies de montagem do sensor desalinhadas. Se os usuários adotarem à força bases padrão e realizarem usinagem secundária no local, a planicidade original da superfície de referência será facilmente danificada e novas deformações por tensão serão introduzidas. Com a capacidade de processamento de componentes de granito de ultraprecisão, o Grupo UNPARALLELED adota pré-processamento integrado de ranhura, perfuração e usinagem de precisão multifacetada. A usinagem estrutural personalizada é finalizada na oficina da fábrica para produzir bases de granito integradas para vários equipamentos de inspeção não padronizados.
Projeto pré-personalizado para coordenar a superfície de referência e as características estruturais da base A dificuldade dos equipamentos não padronizados reside no fato de que sua estrutura, sensores e layout do módulo de movimento são todos projetados exclusivamente, sem modelos universais para a posição, profundidade e tamanho dos furos de montagem, ranhuras de fiação e entalhes de prevenção. O método convencional consiste em usinar primeiro o plano de referência e depois fazer os furos no local. Os efeitos térmicos e de impacto gerados pela perfuração danificarão a superfície de referência e degradarão o nivelamento. Na fase inicial dos projetos, o Grupo UNPARALLELED colabora com equipes de P&D de equipamentos para integrar todos os furos de montagem, ranhuras de fiação, ranhuras para evitar módulos e etapas de posicionamento no modelo geral de usinagem da base. A abertura de canais em desbaste e a formação de furos são concluídas na fase de usinagem em desbaste, seguida pelo envelhecimento estático para liberação de tensão antes do retificação de ultraprecisão da superfície de referência. Esta sequência de processamento evita danos à planicidade de referência causados por ranhuras e furações.
Usinagem de precisão de furos e ranhuras especiais em granito para equilibrar a precisão dimensional e a proteção da pedra. O granito apresenta alta dureza e fragilidade. A usinagem comum de metal tende a causar lascas nas bordas e microfissuras subterrâneas, prejudicando a estabilidade da base a longo prazo. Furos passantes, furos de montagem escareados, furos roscados pré-incorporados, ranhuras de fiação longas e ranhuras para evitar sensores exigem diferentes ferramentas, parâmetros de corte e esquemas de resfriamento. O Grupo UNPARALLELED usa ferramentas de corte diamantadas especiais para granito, controla a taxa de avanço de corte para reduzir o impacto da usinagem e minimiza lascas nas bordas e microfissuras invisíveis no subsolo. As paredes dos furos e as paredes dos sulcos são finamente polidas para garantir a tolerância do espaçamento dos furos, largura dos sulcos, paralelismo e posição para montagem do equipamento, protegendo a integridade dos substratos de pedra e evitando que furos e sulcos se tornem pontos de concentração de tensão.
Usinagem coordenada multifacetada para garantir tolerâncias geométricas entre furos/ranhuras e superfície de referência Durante a montagem de equipamentos de inspeção não padronizados, não apenas o nivelamento da superfície da placa precisa atender aos padrões, mas também a perpendicularidade, o paralelismo e a tolerância posicional entre os eixos dos furos, os lados das ranhuras e a superfície de referência determinam a precisão da montagem de sensores, sondas e módulos de motor linear. Ranhuras, furações e retificações de referência separadas causam facilmente desvios geométricos, levando à inclinação da montagem do módulo e ao desvio zero das sondas. Equipado com equipamentos CNC de grande escala, o Grupo UNPARALLELED realiza a usinagem multifacetada da base sob fixação única, travando todos os furos e ranhuras em um sistema de coordenadas unificado junto com a superfície de referência principal. Após a usinagem completa, instrumentos de medição de alta precisão são adotados para inspeção de grade do espaçamento dos furos e tolerâncias geométricas das ranhuras, garantindo uma relação geométrica estável entre todas as estruturas personalizadas e a superfície de referência principal.
Adapte-se a requisitos complexos de integração e reserve espaço para montagem e manutenção de equipamentos Equipamentos de inspeção não padronizados geralmente integram componentes ópticos, estágios de movimento XY, tubulações de fontes de ar, cabos e guias de rolamentos de ar. A base de granito atua não apenas como plataforma de sustentação, mas também como suporte integrado para toda a máquina. De acordo com os desenhos do equipamento, o Grupo UNPARALLELED pode usinar ranhuras para incorporação de cabos, ranhuras para evitar tubos de ar, ranhuras para redução de peso, orifícios para pinos de posicionamento e rebaixos de travamento para módulos dentro da base. As ranhuras e perfurações integradas permitem o roteamento oculto dos cabos, reduzem a interferência entre cabos externos e peças móveis, simplificam a montagem geral e mantêm a base organizada. Para equipamentos como semicondutores, AOI e inspeção de baterias de lítio, estações de montagem de componentes também podem ser reservadas para facilitar o comissionamento e posterior manutenção da máquina completa.

Controle de tensão e inspeção dimensional completa após usinagem personalizada Ranhuras e furações introduzirão novas tensões de usinagem no interior do granito. Sem tratamento adequado, as tensões serão liberadas gradualmente em serviço e deformarão a superfície de referência. Após todos os procedimentos de abertura de canais e furação, o Grupo UNPARALLELED realiza um envelhecimento estático especial em temperatura constante para liberar a tensão residual gerada pela usinagem de furos e ranhuras. Somente após a estabilização da deformação é que a retificação fina final da superfície de referência pode começar. Na inspeção do produto acabado, testamos não apenas a planicidade da placa, mas também as coordenadas do furo, a dimensão da ranhura e as tolerâncias geométricas. Todos os instrumentos de medição são rastreáveis aos institutos nacionais de metrologia, garantindo que tanto a precisão de referência da base quanto a precisão dimensional de estruturas personalizadas atendam aos requisitos operacionais de longo prazo de equipamentos não padronizados.
Capacidade de usinagem integrada para bases não padronizadas de grande porte Alguns equipamentos de inspeção grandes e não padronizados exigem bases de granito extralongas e extralargas, o que exige muito do percurso de abertura de canais e perfuração. O Grupo UNPARALLELED possui grandes equipamentos de usinagem CNC para processar peças de granito pesadas e grandes, realizando ranhuras únicas e perfuração de múltiplos furos para bases extralongas e evitando erros de costura causados por emendas de múltiplas seções. Desde comunicação de desenho, revisão de processo, preparação de blanks, abertura de canais e furação, tratamento de envelhecimento e retificação de ultraprecisão até inspeção dimensional completa, a entrega completa está disponível. Os clientes ficam livres da terceirização da usinagem secundária após adquirirem bases padrão, reduzindo os riscos de precisão e os custos do ciclo do projeto decorrentes do processamento repetido.