



Resumo executivo: a evolução estrutural em equipamentos de alta-precisão
Em imagens médicas modernas e processamento industrial pesado-abrangendo scanners de tomografia computadorizada (TC) de alta-cortes de múltiplas{3}}resoluções, centros de corte a laser de fibra de potência ultra-alta-e plataformas de automação avançadas-a rigidez estrutural e a atenuação de vibração são fundamentais para a precisão do sistema. À medida que as resoluções de imagens de diagnóstico passam para o domínio sub{8}}milimétrico e as cabeças de laser de alta{9}}aceleração excedem os movimentos dinâmicos de 3G a 5G, as bases estruturais enfrentam cargas dinâmicas e estresse operacional sem precedentes.
As tradicionais fabricações de aço soldado e bases de ferro fundido cinzento encontram limites físicos claros. As estruturas soldadas sofrem com tensões residuais, propensas a micro{1}deformações localizadas ao longo dos ciclos de vida operacionais. O ferro fundido requer recozimento térmico-que consome muita energia e possui um amortecimento de vibração interno modesto. Para atender às exigentes metas de desempenho dinâmico, os principais fabricantes de equipamentos originais (OEMs) estão adotando soluções estruturais de fundição mineral (concreto polimérico).
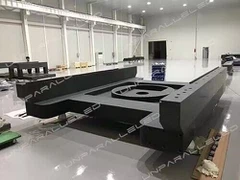
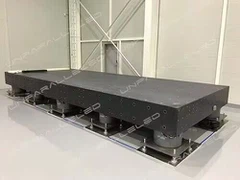
Este guia técnico avalia o papel do costumemáquina de fundição mineralcamas para pórticos de tomografia computadorizada médica e plataformas de corte a laser de alta-velocidade. Ele fornece uma análise detalhada da física de materiais, processos de fundição estrutural, dinâmica de vibração,-casos de aplicação reais e diretrizes de projeto de engenharia de OEM acionáveis.
Conclusão importante para engenheiros de design OEM
A fundição mineral sintética proporciona um equilíbrio ideal entre desempenho estrutural, amortecimento de vibrações internas (até 8 a 10 vezes maior que o ferro fundido cinzento) e integração funcional. Ao incorporar circuitos internos de resfriamento de fluidos, âncoras de aço roscadas e montagens de guia de precisão em leitos monolíticos fundidos a frio, a fundição mineral projetada UNPARALLELED® oferece estabilidade dinâmica superior e eficiência de custos a longo prazo-para aplicações médicas e industriais.
1. Física Fundamental: Amortecimento Dinâmico, Comportamento Térmico e Rigidez
Projetar bases estruturais para cabeças de corte a laser de alta{0}}velocidade ou pórticos CT rotativos requer o equilíbrio de três fenômenos físicos: amortecimento logarítmico de vibração, cinética térmica e rigidez específica.
Alta-atenuação de vibração logarítmica
A vibração induzida pela rotação do pórtico CT de alta-rpm ou mudanças rápidas de direção nas cabeças de corte a laser afeta diretamente a estabilidade do sistema. Em tomógrafos computadorizados, a vibração absoluta causa artefatos de imagem e reduz a proporção de sinal-para{3}}ruído do detector. No corte a laser de fibra, vibrações de quadro de alta-frequência degradam a qualidade da borda e aceleram o desgaste do bico.
Fundição mineral (concreto polimérico): formulada a partir de quartzo de alta pureza, agregados de granito e sistemas aglutinantes de resina epóxi, a fundição mineral exibe um decréscimo de amortecimento logarítmico entre 0,050 e 0,080. Este nível de atenuação interna é 6 a 10 vezes maior que o aço estrutural e o ferro fundido, dissipando rapidamente as ondas de choque cinético.
Aço soldado e ferro fundido: as fabricações de aço apresentam baixo amortecimento interno (0,002 a 0,005), transmitindo frequentemente ressonância de alta-frequência por toda a estrutura da máquina e exigindo almofadas de amortecimento externas ou amortecedores de massa sintonizados.
Inércia Térmica e Distribuição Isotrópica
Lasers de fibra-de alta potência geram calor localizado próximo à base de corte, enquanto os motores do pórtico do tomógrafo computadorizado emitem calor contínuo durante os ciclos de rotação. Gradientes térmicos causam expansão estrutural desigual, alterando o alinhamento do eixo e o posicionamento focal.
A fundição mineral apresenta baixa condutividade térmica (1,5 a 2,0 W/m·K) e alta capacidade de calor específico. Esta alta inércia térmica atua como um amortecedor térmico, retardando a transferência de calor dos pontos quentes locais. Combinados com propriedades de expansão térmica isotrópica, os leitos de fundição mineral mantêm a retidão e o paralelismo dos eixos em ciclos de produção de vários-turnos.
2. Comparação de desempenho de materiais e processos de fabricação
Compreender as capacidades estruturais da fundição mineral requer a avaliação das propriedades físicas juntamente com as técnicas de fabricação de moldes a frio.
Matriz de Propriedades de Engenharia Quantitativa
| Propriedade Física/Engenharia | Fundição Mineral UNPARALLELED® | Ferro Fundido Cinzento (GG25 / HT250) | Aço Estrutural Soldado (Q235 / A36) | Granito Preto Natural (UNPARALLELED®) |
| Densidade (ρ) | 2300 - 2400 kg/m³ | 7150 - 7250 kg/m³ | 7.850 kg/m³ | ≈ 3100 kg/m³ |
| Módulo Elástico (E) | 35 - 40 GPa | 100 - 140 GPa | 200 - 210 GPa | 80 - 100 GPa |
| Decremento de amortecimento logarítmico (δ) | 0.050 - 0.080 | 0.008 - 0.015 | 0.002 - 0.005 | 0.035 - 0.050 |
| Coef. de Expansão Térmica ( ) | 12.0 - 15.0 × 10⁻⁶/K | 10.5 - 12.0 × 10⁻⁶/K | 11.5 - 12.5 × 10⁻⁶/K | 4.5 - 5.2 × 10⁻⁶/K |
| Condutividade Térmica (k) | 1.5 - 2.0 W/m·K | 45 - 50 W/m·K | 50 - 55 W/m·K | 2.8 - 3.5 W/m·K |
| Processo de Fabricação | Fundição em molde a frio (temperatura ambiente) | Fundição fundida em areia de fundição | Corte e soldagem a arco | Serragem e lapidação de fio de precisão |
| Integração de Elementos Funcionais | Incorporação direta (tubos/tubos/inserções) | Usinagem Secundária Necessária | Usinagem Secundária Necessária | Inserções em vaso pós-perfuradas- |
Métodos de fundição-a frio versus fundição térmica
Ferro fundido e aço: as fundições de ferro operam em temperaturas de fusão acima de 1.300 graus, consumindo energia significativa e gerando estresse térmico que requer recozimento em vários-estágios. As soldagens de aço exigem alívio de tensão pós{3}}soldagem para evitar desvios dimensionais ao longo do tempo.
Fundição mineral UNPARALLELED®: fabricada por meio de um processo de fundição a frio de-emissão zero-em temperatura ambiente (20 graus). Os sistemas aglutinantes de resina epóxi curam com contração volumétrica mínima. Canais de fluido internos complexos, dutos de cabos, linhas hidráulicas e inserções de aço roscadas de precisão são fundidos diretamente na base, eliminando etapas de usinagem pós{5}}fundição.

3. Perfis de aplicações industriais de alta-precisão
Estruturas de pórtico para tomografia computadorizada médica (TC)
Nas bases de tomógrafos médicos, as bases estruturais devem suportar anéis de pórtico girando em altas velocidades enquanto amortecem forças dinâmicas excêntricas. As bases de fundição mineral absorvem vibrações rotacionais, reduzindo o ruído mecânico e protegendo detectores-de raios X sensíveis. A natureza não{3}}magnética da fundição mineral evita a interferência do acoplamento magnético em conjuntos de imagens híbridas de PET-CT e MRI.
Bases para máquinas de corte a laser de fibra-de alta potência
Os modernos sistemas de corte a laser de fibra operando com capacidades de 10kW a 30kW experimentam rápida radiação térmica das zonas de corte e forças de aceleração ao longo dos pórticos X/Y. Camadas de fundição mineral resistem à degradação térmica causada por radiação laser dispersa e respingos de escória, enquanto sua capacidade de amortecimento-de vibração ajuda a manter a precisão do posicionamento do feixe para acabamentos de bordas limpos.
Fundações de retificação CNC multieixos e metrologia óptica
Para retificadoras de precisão e plataformas pesadas de inspeção óptica, a fundição mineral fornece uma base rígida e{0}com amortecimento de vibrações. A capacidade de fundir nervuras de reforço profundas e câmaras ocas internas otimiza a rigidez estática sem adicionar peso excessivo.
4. Diretrizes de design e integração de OEM para fundição mineral personalizada
Ao desenvolver bases de fundição mineral personalizadas para equipamentos médicos ou máquinas de corte a laser, as equipes de engenharia OEM devem implementar os principais princípios de design:
Trilhos de precisão metálicos incorporados: superfícies de fundição mineral não podem ser raspadas-manualmente até tolerâncias sub-micrométricas diretamente. Placas de montagem de aço de precisão ou{3}}ferro fundido devem ser fundidas diretamente na base e, em seguida, retificadas ou micro{4}}polidas com precisão no local para estabelecer superfícies de montagem de orientação.
Proporções de espessura de parede e nervuras: Mantenha espessuras de parede uniformes (recomendadas de 60 mm a 120 mm) em toda a peça fundida para garantir uma cura uniforme da resina. Use raios generosos (R maiores ou iguais a 20 mm) nos cantos internos para eliminar zonas de concentração de tensão sob cargas dinâmicas pesadas.
Ancoragem do inserto em vaso: Os insertos de aço roscados para montagem de trilhos-guia lineares, motores de acionamento e pés niveladores devem apresentar caneluras geométricas anti-rotação. As âncoras devem ser embutidas a uma profundidade de pelo menos 3 vezes o diâmetro nominal do parafuso para garantir alta resistência à tração-.
Integração de gerenciamento térmico: posicione circuitos de resfriamento internos diretamente adjacentes a zonas de alto{0}}calor, como pistas de motores lineares ou caixas de mancais principais, para coletar e liberar o calor antes que ele se difunda na estrutura de fundição primária.
Conclusão e apelo à ação
A seleção do material de fundação estrutural ideal determina a velocidade, a precisão e a confiabilidade operacional máximas de uma máquina. Embora as soldagens de ferro fundido e aço continuem relevantes para máquinas básicas, as soluções personalizadas de fundição mineral oferecem alto amortecimento de vibrações, estabilidade térmica e recursos funcionais integrados necessários para modernos sistemas médicos de tomografia computadorizada e plataformas de processamento a laser de alta-velocidade.
Apoiado por instalações avançadas de fabricação de moldes, ambientes de cura com clima-controlado e validação metrológica especializada, o UNPARALLELED Group fornece suporte completo de engenharia OEM,-desde análise de elementos finitos (FEA) e projeto de molde até fundição de precisão e acabamento superficial final.
Acelere o desenvolvimento da sua plataforma de{0}próxima geração
Consulte hoje mesmo nossos engenheiros estruturais seniores para análises de desenhos técnicos, otimização FEA e cotações OEM personalizadas.