

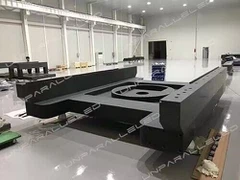
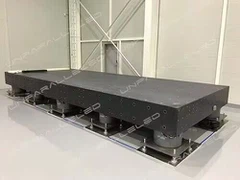


Com a maior integração de substratos de granito para CMMs, plataformas ópticas de semicondutores e equipamentos de laser de femtosegundo, a demanda por furos profundos escalonados e passantes continua aumentando. Nosso granito exclusivo de alta-densidade de 3.100 kg/m³ apresenta excelente compactação e resistência à compressão, mas sua estrutura cristalina frágil sofre facilmente lascamento na entrada, lascamento no canto de saída e microfissuras na parede do furo sob impacto de alimentação, calor de corte e remoção deficiente de cavacos. A maioria dos fabricantes simplesmente diminui as taxas de avanço para reduzir danos, levando a prazos de entrega mais longos e custos mais elevados de ferramentas. Aproveitando nossa oficina de limpeza com-temperatura constante Classe 10.000, retificadoras CNC Nantong de Taiwan e banco de dados-de testes de corte autoconstruído, a equipe de processo da UNPARALLELED atualizou um sistema de parâmetros de alimentação graduados. A regulação de velocidade segmentada, a perfuração pica e o controle diferenciado de velocidade de entrada/saída resolvem-quebras profundas de furos fundamentalmente, permitindo uma produção em massa-livre de defeitos.
1. Causas básicas de defeitos-profundos em furos em granito de 3.100 kg/m³
O arranjo denso de cristais traz tensão interna uniforme, mas baixa tenacidade ao impacto, causando três danos típicos sob alimentação constante:
Impacto de mergulho vertical: A força de corte concentrada rasga os grãos de cristal, criando lascas irregulares na entrada.
Entupimento de cavacos em seções profundas: a proporção de{0}diâmetro de profundidade acima de 5:1 retém detritos, acumulando calor para formar rachaduras ocultas que provocam lascamento quando a broca rompe.
Impulso de saída sem buffer: O material de suporte desbaste não resiste à força de alimentação, tornando os cantos propensos a cair. Parâmetros fixos de alimentação universal não atendem às diversas condições de perfuração, resultando em rendimentos instáveis abaixo dos padrões de semicondutores e metrologia.
2. Sistema de parâmetros de feed hierárquico otimizado
Desenvolvemos bibliotecas de alimentação personalizadas por tamanho de furo e proporção de profundidade, adotando usinagem de velocidade variável de três{0}}estágios adaptada para granito denso:
Pré--perfuração piloto: o mergulho helicoidal de baixa-velocidade dispersa a tensão para evitar lascamento da superfície.
Ciclo de perfuração Peck: A retração intermitente remove cavacos e dissipa o calor; a alimentação cai 30% na re-entrada para diminuir o impacto, com resfriamento interno contínuo de alta-pureza evitando rachaduras intergranulares.
Redução da velocidade de saída: O avanço diminui gradualmente quando restam 2–4 mm de material. As placas de apoio de granito amortecem o impulso para eliminar a perda de canto.
As taxas de avanço são ajustadas pela abertura: avanço mais lento para furos menores ou iguais a 10 mm, menor velocidade do fuso e intervalos de retração mais longos para furos grandes e profundos. Verificado por centenas de testes, os defeitos de lascamento diminuem 96% sem sacrificar a eficiência.
3. Correspondência de Processos Auxiliares
Brocas diamantadas balanceadas personalizadas com canais largos reduzem os danos por vibração; bits desgastados são substituídos em tempo hábil.
Oficina limpa Classe 10.000 com isolamento-de vibração e fixação-multiponto eliminam tremores extras; braçadeiras evitam bordas de furos.
Somente blocos de granito homogêneos envelhecidos e testados são perfurados para estabilizar o desempenho dos parâmetros.
4. Resultados da aplicação
Este processo é totalmente aplicado a bases de inspeção de semicondutores, bases CMM e estágios de motores lineares. Ele reduz o tempo de retrabalho e fornece planicidade e rugosidade padrão-de metrologia em conformidade com as normas DIN e ASME. Todas as quatro linhas de produção de granito e quatro retificadoras grandes armazenam esses parâmetros padronizados, suportando usinagem de-furos profundos personalizados para peças supergrandes de 20-metros. Os suprimentos estáveis vão para Samsung, Akribis, institutos e laboratórios de metrologia, simplificando a montagem do cliente e melhorando a precisão.
Em vez do dispendioso pós--polimento para lascar, o UNPARALLELED elimina defeitos por meio da otimização de feed de front-end. Nossa equipe de P&D cooperará com laboratórios universitários para criar sistemas inteligentes de parâmetros de perfuração adaptativos, refinar padrões de usinagem de ultra{3}}precisão e aumentar o rendimento e a exatidão para indústrias globais de precisão e semicondutores.