

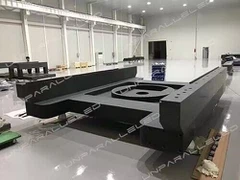
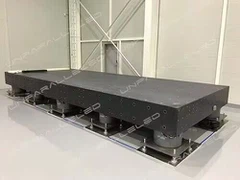


Na montagem completa de equipamentos de ultraprecisão, a base de granito atua não apenas como plataforma de referência estática, mas também como esqueleto de sustentação de todo o conjunto de equipamentos. Muitos projetos alcançam precisão qualificada durante a usinagem de base e lapidação de superfície, mas defeitos ocultos surgem na fase de buchas embutidas e montagem de furos roscados. Após a montagem completa da máquina, podem ocorrer deformações da superfície de referência, roscas soltas e deslocamento de posicionamento, o que prejudica a precisão da referência em nível nano. Diferente do ferro fundido que permite rosqueamento direto e soldagem fixa, o granito é uma pedra cristalina quebradiça. A incorporação e a usinagem de furos roscados seguem um conjunto totalmente independente de lógica de processo. Qualquer descuido pode danificar permanentemente a base de granito de alta precisão.
1. Comece com as propriedades do substrato: não copie ideias de usinagem de metal para furos roscados de granito
Ferro fundido e aço apresentam boa tenacidade. Eles podem ser perfurados e rosqueados diretamente, e somente a deformação elástica ocorre quando as roscas suportam força de tração. No entanto, o granito de precisão é uma rocha cristalina densa e quebradiça, cuja resistência à tração é muito inferior à resistência à compressão. Se as roscas forem roscadas diretamente no corpo do granito, lascas nas bordas do furo e microfissuras no interior da pedra ocorrerão facilmente ao apertar os parafusos. Essas microfraturas invisíveis continuarão se expandindo sob a variação da temperatura ambiente e a vibração do equipamento. A falha da rosca e a deformação da superfície de referência podem ocorrer após operação de longo prazo.
É por isso que soluções industriais maduras geralmente adotam mangas metálicas embutidas em vez de rosquear diretamente no granito. A partir de práticas de projetos de longo prazo, a UNPARALLELED descobriu que embutir mangas não é simplesmente inserir peças metálicas em buracos de pedra. A ligação entre as mangas e o substrato de granito, bem como o design de alívio de tensões são a chave para a estabilidade a longo prazo das estruturas embutidas. O mau processo de incorporação costuma ser a fonte oculta de desvio de precisão para muitas bases de granito em serviços posteriores.
2. Pontos de projeto de mangas embutidas: Combine a carga e controle a concentração de tensão
A seleção de luvas embutidas deve ser baseada na carga real do equipamento e na pré-carga do parafuso, em vez de adotar luvas padrão universais. Plataformas de inspeção óptica de carga leve e bases de equipamentos de medição 2D diferem muito das bases de granito de grande carga para motores lineares semicondutores na especificação da luva, profundidade de incorporação e design de espessura de parede.
A profundidade de incorporação precisa de um design razoável. Profundidade de incorporação insuficiente leva à falha de arrancamento sob tensão; a profundidade excessiva de incorporação aumenta a dificuldade de perfuração da pedra e tende a causar rachaduras no fundo do furo. A parede externa das mangas pode ser equipada com ranhuras recartilhadas ou anulares para melhorar a oclusão de ligação entre as mangas adesivas e metálicas e evitar a rotação da manga sob torque.
A superfície superior das mangas deve ser ligeiramente inferior à superfície de referência do granito, com uma pequena folga reservada. É proibido que a face da extremidade da luva pressione as peças fundidas do equipamento após o aperto dos parafusos. Uma vez que as mangas se projetam além da superfície da pedra, toda a pressão se concentra nas bordas das mangas durante o aperto dos parafusos, trazendo risco de esmagamento e lascamento nas aberturas dos furos de granito. Enquanto isso, durante o layout de todas as mangas embutidas, uma margem segura de pedra deverá ser reservada. A distância do centro do furo da luva até a borda da base não pode ser muito pequena para evitar rachaduras na pedra quando os furos estiverem próximos às bordas da placa. Para a disposição de mangas múltiplas, deve ser mantida uma separação suficiente das pedras entre os furos para evitar tensões sobrepostas durante a perfuração e o embutimento.
3. Processo de usinagem de furos perfurados: o formato do furo e a qualidade da parede do furo determinam a confiabilidade da incorporação
Furos embutidos em bases de granito não são furos comuns. O resfriamento, a taxa de avanço e a seleção da ferramenta durante a perfuração afetarão a integridade da parede do furo. O resfriamento contínuo é necessário ao usinar furos de base embutidos e a velocidade de avanço deve ser controlada. A perfuração a seco em alta temperatura deve ser evitada para evitar o aquecimento local da pedra e as microfissuras resultantes. As paredes dos furos devem permanecer lisas, sem lascas ou rachaduras escamosas; os fundos dos furos devem ser planos, sem danos em forma de cone.
Após a usinagem, cada furo embutido deve ser cuidadosamente limpo. Poeira, pó de pedra e manchas de óleo dentro dos orifícios precisam ser removidos completamente. O pó de pedra residual enfraquece a resistência de ligação dos materiais adesivos, causando má ligação entre as mangas e o substrato de granito. As mangas podem se soltar sob vibrações prolongadas. Para bases de alta precisão, após a usinagem de todos os furos embutidos, o granito deve permanecer em ambiente de temperatura constante por um período para liberar tensões transitórias trazidas pela perfuração antes de prosseguir para os procedimentos subsequentes de embutimento.

4. Cura adesiva e alívio de tensão: a parte mais facilmente esquecida da incorporação
A seleção de materiais adesivos precisa equilibrar a rigidez e a resistência à fluência para se adaptar à vibração de longo prazo e à flutuação de temperatura dos equipamentos de precisão. O epóxi comum tende a se espalhar com o tempo ou com as mudanças de temperatura. As mangas afundam gradualmente e a referência do equipamento se desvia, o que é inadequado para cenários de ultraprecisão.
Ao injetar adesivo, o volume de enchimento deve ser controlado para garantir que a parede externa das mangas esteja totalmente envolvida pelo adesivo, evitando-se o transbordamento do adesivo que contamina a superfície de referência do granito. Após a colocação das mangas, é necessário um posicionamento preciso para garantir a verticalidade das mangas. Uma vez inclinadas as mangas, os parafusos de montagem subsequentes gerarão força de cisalhamento lateral e puxarão continuamente as paredes dos buracos de pedra.
A cura deve ocorrer em um ambiente estável e de temperatura constante. Flutuações bruscas de temperatura são proibidas. Nenhuma perturbação externa deve ser aplicada durante a cura. O teste de amostragem de extração deve ser realizado após o adesivo estar totalmente curado para verificar a capacidade de suporte de extração das luvas e garantir que não haja extração ou afrouxamento sob a pré-carga nominal do equipamento.
5. Especificação de aperto no local para furos roscados de montagem: O controle de torque é o núcleo da montagem de precisão
Depois que todas as mangas embutidas forem finalizadas e entrarem no estágio de aperto dos parafusos para a montagem completa da máquina, o maior equívoco é apertar pelo sentimento. Para montagem em base de granito, o aperto excessivo dos parafusos é estritamente proibido. A pré-carga excessiva transfere tensões de compressão através das mangas e causa deformação por compressão local do granito, alterando diretamente o nivelamento da base.
Chaves dinamométricas devem ser usadas para montagem. Aperte passo a passo em sequência diagonal de acordo com o torque projetado, semelhante à lógica de montagem de bases de máquinas-ferramenta, para evitar arqueamento local da base causado por tensão concentrada em um único ponto. Depois que os parafusos estiverem totalmente apertados, meça novamente a planicidade da superfície de referência do granito para confirmar que a operação de aperto não introduz nova deformação.
Se os parafusos precisarem ser removidos para manutenção regular durante a operação prolongada do equipamento, são recomendadas estruturas anti-afrouxamento para evitar o afrouxamento dos parafusos devido à vibração contínua do equipamento. Para posições que exigem desmontagens e montagens repetidas, o desempenho de fadiga das luvas também deve ser avaliado para evitar desgaste da rosca após desmontagens múltiplas.
6. Inspeção de qualidade, prevenção de armadilhas e consideração personalizada para condições de trabalho de alta qualidade
Muitos fabricantes de componentes de granito de baixo custo simplificam os processos de incorporação adotando mangas de parede fina e adesivos de baixa qualidade, ou até mesmo batendo os fios diretamente na pedra. Nenhum problema óbvio aparece na montagem de curto prazo. No entanto, em cenários com requisitos rigorosos de estabilidade, como semicondutores, equipamentos a laser e CMMs, o desvio de precisão surge após vários meses de operação.
Em projetos de mangas embutidas e furos roscados, a UNPARALLELED conta com décadas de experiência em usinagem de nível metrológico, atende a vários padrões internacionais de precisão e personaliza esquemas de incorporação para diferentes cenários de aplicação. A perfuração, a incorporação e a cura estática são concluídas em oficinas à prova de choque com temperatura constante, apoiadas por procedimentos completos de inspeção. A qualidade da parede do furo, a verticalidade da luva e o desempenho de extração são inspecionados furo por furo. Para bases de altíssima precisão aplicadas em semicondutores, equipamentos de perovskita e plataformas de laser de precisão, a simulação de tensão de elementos finitos é conduzida antecipadamente para prever a distribuição de tensão trazida pela pré-carga do parafuso e variação de temperatura, de modo a evitar deformação de referência causada por estruturas embutidas da fonte.
Conclusão
Mangas embutidas e furos roscados de montagem em bases de máquinas-ferramenta de granito parecem ser detalhes auxiliares de usinagem, mas servem como nós críticos para a retenção de precisão de todo o equipamento de ultraprecisão. A propriedade frágil do granito determina que a tecnologia de incorporação deve levar em consideração a qualidade do furo, a estrutura da manga, a cura do adesivo, o controle de torque e o alívio de tensões. A incorporação adequada e a montagem do furo roscado podem trazer totalmente à tona as vantagens das bases de granito, incluindo baixa deformação térmica e alta estabilidade de amortecimento. A base de referência de granito mantém desempenho estável sob vibrações de longo prazo e flutuações de temperatura, garantindo a precisão de medição e usinagem de equipamentos de ultraprecisão.