

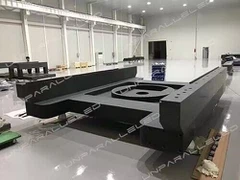
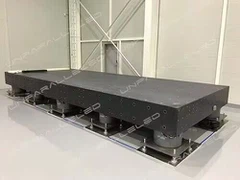


1. Pontos problemáticos da indústria na inspeção de grandes componentes de granito: métodos convencionais falham em requisitos de alta precisão-
Grandes componentes de granito (comprimento maior ou igual a 3 m, largura maior ou igual a 1,5 m) exigem controle de planicidade ultra-estrito dentro de 0,005 mm/m, tornando a-inspeção completa de planicidade da superfície um desafio de longa data do setor. As abordagens tradicionais de inspeção apresentam três desvantagens principais:
Primeiro, a inspeção segmentada cria zonas cegas e graves erros de combinação de dados. Ferramentas convencionais do tipo-de contato, como níveis eletrônicos e medidores com mostrador, medem grandes peças de trabalho, seção por seção, com dados costurados manualmente. Esse processo é de baixa-eficiência e propenso a descontinuidades de dados nos limites do segmento; o erro geral após a emenda pode exceder 0,01 mm, falhando nos padrões de precisão para equipamentos-de última geração. Além disso, a medição por contato risca as superfícies de granito polido e prejudica permanentemente a precisão da referência.
Em segundo lugar, a protecção ambiental inadequada distorce os dados de inspecção. Os interferômetros a laser são extremamente sensíveis às flutuações de temperatura/umidade, vibração e fluxo de ar. A maioria-dos workshops no local não possui controle ambiental direcionado durante testes de-componentes grandes. A expansão e contração térmica alteram a geometria do granito; a turbulência do ar desestabiliza os caminhos ópticos do laser; a vibração causa desvio contínuo de dados. As leituras resultantes desviam-se drasticamente da planicidade verdadeira e não podem servir como referências de calibração válidas.
Terceiro, os procedimentos de calibração não padronizados carecem de critérios uniformes de correção de erros. Muitos fabricantes realizam retificação e ajuste puramente com base na experiência após detectar desvios de planicidade, levando a-correção excessiva ou remoção insuficiente de material. Sem a calibração secundária de-re{4}}pós-inspeção-da área completa, a conformidade de planicidade não pode ser verificada. Depois de colocados em serviço, esses componentes provocam uma degradação constante do posicionamento do equipamento e da precisão da medição, aumentando-os custos de manutenção a longo prazo.
Além disso, a indústria carece de especificações operacionais unificadas para inspeção com interferômetro a laser de grandes peças de granito. Fluxos de trabalho de testes e lógicas de processamento de dados díspares entre os fabricantes tornam os resultados de medição incomparáveis, prejudicando a capacidade geral de controle de precisão do setor.
2. Fluxo de trabalho de inspeção global padrão para interferômetros a laser para obter medição de superfície-cega-totalmente livre-
Para resolver falhas em testes convencionais, UNPARALLELED® estabelece um fluxo de trabalho de inspeção global padronizado para grandes componentes de granito seguindo a sequência principal: pré-condicionamento ambiental → alinhamento de instrumentos → varredura-total da grade de área → processamento de dados → análise de erros. Cada etapa é padronizada para garantir dados de medição precisos e rastreáveis. Os procedimentos detalhados são descritos abaixo:
(1) Pré-inspeção de pré-condicionamento ambiental para estabelecer uma base para testes precisos
O controle ambiental abrangente-no local elimina a interferência externa antes da medição:
Mantenha a temperatura da zona de teste em 20 graus ± 0,5 graus e a umidade relativa de 45% a 60% por meio de unidades de temperatura e umidade constantes para evitar a deformação térmica do granito.
Instale barreiras de isolamento anti-vibração ao redor da área de inspeção com tapetes-amortecedores de vibração e algodão-absorvente de som para bloquear perturbações causadas por máquinas da oficina e movimento de pedestres, limitando a velocidade de vibração menor ou igual a 0,005 mm/s durante os testes.
Limpe completamente a poeira e o óleo da peça de trabalho e da bancada de teste com-panos sem fiapos e produtos de limpeza exclusivos, evitando a dispersão do feixe de laser e leituras distorcidas causadas por contaminantes da superfície.
Deixe os componentes estacionários por 24 horas para equalizar a peça de trabalho e a temperatura ambiente, eliminando distorções dimensionais induzidas pela tensão térmica interna.
(2) Calibração do instrumento de teste para caminhos ópticos estáveis e parâmetros correspondentes
Interferômetros a laser de alta-precisão (resolução maior ou igual a 0,001 μm) combinados com conjuntos ópticos estendidos cobrem toda a área ocupada por grandes peças de granito:
Monte o transmissor e o receptor do interferômetro em suportes dedicados em extremidades opostas do componente, ajustando a altura e o nivelamento do suporte para alinhar o feixe de laser paralelo à superfície medida.
Execute rotinas-incorporadas de alinhamento óptico para ajustar a perpendicularidade e o paralelismo do feixe, garantindo franjas de interferência nítidas e estáveis, livres de ruído de luz difusa.
Configure os parâmetros de medição de acordo com as dimensões da peça de trabalho, ativando o modo de varredura de grade que subdivide a superfície em grades de amostragem de 50 mm × 50 mm para cobertura completa da zona-cega. Registre o modelo do equipamento, o número do certificado de calibração e os parâmetros de digitalização para criar arquivos de inspeção rastreáveis.
(3) Verificação global-completa de superfície para aquisição precisa de dados
Inicie a varredura automática ao longo de trajetórias de grade pré{0}}programadas que cobrem toda a superfície do componente. Os técnicos monitoram-o status do instrumento em tempo real, a estabilidade do caminho óptico e a variação marginal para resolver anomalias prontamente. Conjuntos de dados de planicidade para cada sub{4}}região-salvam automaticamente após a conclusão para evitar perda de dados. As grades de amostragem são densificadas em torno de bordas e cantos propensos a desvios de medição para aumentar a precisão local. Após a varredura, o interferômetro gera-relatórios de planicidade de superfície completos, listando o desvio de altura em cada ponto de amostragem e estatísticas preliminares de erro de planicidade para análise posterior. A varredura prossegue continuamente sem interrupção para preservar a continuidade e integridade dos dados; escalas de duração do ciclo com tamanho da peça.
(4) Processamento de dados de medição e análise de erros para quantificar desvios dimensionais
O software de correspondência especializado elimina ruídos sistemáticos e aleatórios dos dados brutos de digitalização:
Gere uma topografia de erro de planicidade 3D por meio de ajuste de superfície para destacar visualmente zonas convexas e côncavas e magnitudes de desvio correspondentes.
Calcule o erro geral-de planicidade da superfície usando o Método dos Mínimos Quadrados de acordo com o Regulamento de Verificação de Placas de Superfície JJG 117-2013, identificando desvios máximos/mínimos e sua distribuição espacial.
Correlacione as causas raiz dos erros (tensão residual de usinagem, carga de montagem irregular, desvio de temperatura/umidade, etc.) com as tolerâncias de precisão do projeto para desenvolver contramedidas de calibração direcionadas.
Produza relatórios de inspeção oficiais assinados, documentando fluxos de trabalho completos, dados brutos e análise de erros para obter total autoridade e rastreabilidade.
3. Fluxo de trabalho padrão completo-de calibração de erro de planicidade de superfície para conformidade de precisão controlável
UNPARALLELED® desenvolve protocolos de calibração padronizados adaptados às propriedades do material do granito, adotando a sequência: retificação de precisão direcionada → ajuste fino escalonado → inspeção secundária-de área completa → validação de conformidade para correção precisa de erros:
Desenvolva planos de calibração personalizados definindo locais de moagem, volumes de remoção de material e modos de ajuste com base na análise de erros:
Desvios menores (menores ou iguais a 0,003 mm): lapidação manual ultra-fina para evitar usinagem excessiva-.
Severe deviations (>0,003 mm): Equipamento de retificação CNC de alta-precisão para remoção controlada de material, garantindo rugosidade superficial pós-acabamento Ra menor ou igual a 0,01 μm.
Calibração escalonada com supervisão de precisão rigorosa: siga uma sequência de ajuste grosseiro-a-de ajuste fino, primeiro esmerilhamento-de zonas de alto{3}}desvio e depois polimento fino. Realize testes localizados de interferômetro a laser após cada passagem de retificação para monitorar o progresso da correção e ajustar os parâmetros para evitar correção excessiva/insuficiente. Mantenha condições estáveis de temperatura e vibração durante a calibração.
Inspeção secundária-de área completa para validar a eficácia da correção: repita a pós-calibração-de varredura global completa do interferômetro a laser, comparando conjuntos de dados de planicidade pré- e pós{3}}correção para verificar a conformidade com a tolerância do projeto (planicidade menor ou igual a 0,005 mm/m). Re-analisar as causas raízes, revisar esquemas de calibração e retrabalhar até que o nivelamento atenda às especificações se os resultados ficarem fora da tolerância.
Emita relatórios formais de calibração e crie arquivos de{0}}processos completos: documente fluxos de trabalho de calibração, parâmetros de usinagem e comparações de erros pré/pós-correção, arquivando junto com os relatórios de inspeção originais. Estabeleça registros de rastreabilidade de ponta a-, registrando o número de série do componente, carimbos de data/hora de teste/calibração e credenciais do operador para dar suporte à operação e manutenção futuras.
4. Desempenho comprovado em campo estabelece referência no setor para inspeção e calibração
O fluxo de trabalho padronizado de inspeção global de interferômetro a laser e calibração de planicidade do UNPARALLELED® é totalmente implantado para-CQ de produção interna e serviços de calibração-no local do cliente. Mais de 800 conjuntos de grandes componentes de granito com comprimento de 3 a 12 m em equipamentos semicondutores, setores aeroespacial e máquinas-ferramenta de precisão foram inspecionados e calibrados. A validação de campo confirma a medição de superfície total-de zona cega-livre-com erro de teste menor ou igual a 0,002 mm e 100% de conformidade pós-calibração.
Um importante fabricante nacional de equipamentos de semicondutores relatou que, depois de calibrar sua base guia de rolamento de ar de granito de 6 m com esse processo padronizado, o nivelamento da superfície melhorou de 0,012 mm/m para 0,004 mm/m. A estabilidade operacional do equipamento associado foi drasticamente aprimorada, a flutuação da precisão da inspeção do wafer foi reduzida para menor ou igual a 0,003 mm e o rendimento do teste aumentou de 96,5% para 99,8%, reduzindo significativamente as despesas gerais de manutenção do equipamento. O fluxo de trabalho foi reconhecido por institutos nacionais de metrologia, com mais de 30 fabricantes de componentes de precisão e OEMs de equipamentos de ponta adotando o protocolo para atualizar seus sistemas internos de inspeção e calibração com ganhos mensuráveis de desempenho.
O controle de precisão de grandes componentes de granito forma um elo central na fabricação-de ponta, enquanto os fluxos de trabalho padronizados de inspeção e calibração atuam como uma garantia crítica de precisão consistente. Durante anos, a indústria não teve especificações unificadas para testes e correções de peças grandes, resultando em padrões de controle de precisão inconsistentes que dificultaram o avanço da-fabricação de equipamentos de alta qualidade. O recém-lançado padrão global de calibração de planicidade e inspeção de interferômetro a laser da UNPARALLELED® preenche essa lacuna do setor. Através de procedimentos operacionais padronizados e refinados, é realizado um controle dimensional preciso de grandes estruturas de granito, fornecendo suporte técnico sólido para o desenvolvimento industrial de alta-qualidade.

Processo padrão-completo de calibração de erro de planicidade de superfície para detecção global de grandes componentes de granito por interferômetro a laser
Jul 21, 2026
Deixe um recado