

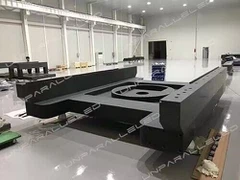
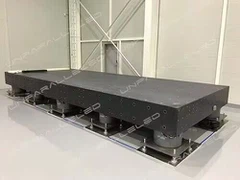


Atualmente, dois substratos de referência convencionais coexistem no mercado de equipamentos de ultra{0}precisão: mesas de inspeção de granito natural de alta{{1}densidade e bases integradas de inspeção de fundição mineral. Os dois materiais diferem drasticamente na composição do material, nas propriedades físicas e nas condições de trabalho aplicáveis. Muitos fabricantes de equipamentos e laboratórios de metrologia lutam para selecionar o substrato ideal que atenda às suas necessidades reais de produção.
Como o único fabricante profissional do setor que possui o conjunto completo de certificações ISO três{0}}do sistema e CE, o UNPARALLELED Group-produz em massa uma linha completa de substratos de ultra{2}}precisão, incluindo granito de precisão, peças fundidas minerais, cerâmicas de precisão e vigas de fibra de carbono. Apoiados por duas bases de produção que cobrem uma área total de 200.000 ㎡, uma oficina de processamento livre de poeira-com temperatura constante de 10.000 ㎡ e uma equipe sênior de retificação com mais de 30 anos de experiência, acumulamos enormes casos de aplicação para clientes da Fortune Global 500. Conduzimos uma comparação abrangente de desempenho entre mesas de inspeção de granito e bases de inspeção de fundição mineral em seis dimensões: origem do material, desempenho mecânico, estabilidade térmica, durabilidade, cenários aplicáveis e custos do ciclo de vida-de longo prazo, fornecendo referências de seleção padronizadas para clientes do setor.
I. Comparação da origem do material e parâmetros físicos básicos
Mesas de inspeção de granito preto-de alta densidade UNPARALLELED®
Todas as mesas de inspeção de granito adotam granito preto de alta-densidade UNPARALLELED® auto-desenvolvido. A pedra bruta passa por centenas de milhões de anos de envelhecimento geológico natural para liberar completamente o estresse interno inerente, com uma densidade estável de 3.100kg/m³. O interior apresenta estruturas cristalinas compactas e uniformemente distribuídas, sem poros ou camadas intermediárias minerais diversas. A pureza superior do material excede em muito o mármore de baixo-custo e baixa{7}}densidade disponível no mercado, eliminando fundamentalmente a absorção de água, a deformação e os riscos de intemperismo.
Bases de inspeção de fundição mineral
As peças fundidas minerais são substratos compósitos artificiais feitos pela mistura de agregados minerais de quartzo de alta-pureza com ligantes de resina epóxi, seguido de agitação a vácuo, vazamento integral e cura-a temperatura constante, com uma faixa de densidade de 2.300 a 2.800 kg/m³. A estrutura integral é unida por resina polimérica, o que acarreta desvantagens inerentes de desempenho, incluindo amolecimento da resina sob alta temperatura, envelhecimento-de longo prazo e corrosão por solvente que não pode ser evitada.
Principais diferenças nos parâmetros físicos básicos
Coeficiente de Expansão Térmica (CTE)
O granito apresenta um CTE ultra{0}}baixo de aproximadamente 4,6×10⁻⁶/ grau e excelente inércia térmica, resultando em deformação dimensional mínima sob flutuações de temperatura. Embora as peças fundidas minerais possam ajustar seu coeficiente de expansão modificando as proporções de agregados, sua resina epóxi interna tem uma tolerância máxima de temperatura de apenas 80 graus. Exceder esse limite amolecerá a resina e causará deformação permanente da base, tornando-a completamente inadequada para processamento em altas-temperaturas ou equipamentos com geração substancial de calor.
Resistência à corrosão e desempenho à prova de umidade
O granito é quimicamente inerte e resistente a fluidos de corte ácidos e alcalinos fracos e vários solventes de limpeza industrial, com uma taxa de absorção de água menor ou igual a 0,2%. Ele pode operar de forma estável a longo-prazo em oficinas-de alta umidade ou em ambientes de produção com pequenos respingos de resíduos químicos. Em contraste, a resina dentro das peças fundidas minerais irá degradar-se e pulverizar-se em contacto com ácidos fortes e solventes orgânicos, com uma taxa total de absorção de água de 0,5%~1,2%. Múltiplas camadas de revestimentos de vedação à prova d'água devem ser aplicadas adicionalmente, e a resistência à umidade e à corrosão falhará quando o revestimento desaparecer posteriormente.
Condutividade Magnética
O granito natural é totalmente não{0}}magnético e não absorve poeira metálica ou limalha de ferro gerada durante o processamento. A superfície de referência não acumulará impurezas após serviço-de longo prazo, tornando-a ideal para cenários de inspeção de alta-limpeza, como chips, componentes eletrônicos de precisão e wafers semicondutores. As peças fundidas minerais em si não são-magnéticas, mas os detritos metálicos se alojam facilmente dentro das lacunas minerais quando o revestimento de vedação da superfície se desgasta, o que é difícil de limpar e propenso a arranhar a superfície de referência do rolamento.
II. Comparação de amortecimento de vibrações, rigidez e durabilidade mecânica
O desempenho do amortecimento de vibração serve como um indicador central de avaliação para motores lineares de alta-velocidade, inspeção a laser de femtossegundos e equipamentos automatizados de-alta velocidade. Os dois materiais possuem vantagens de amortecimento distintas aplicáveis a cenários separados.
As peças fundidas minerais apresentam taxas de amortecimento proeminentes graças à sua estrutura porosa composta, com capacidade de amortecimento de vibrações 6 a 10 vezes maior que a do ferro fundido. Eles oferecem excelentes efeitos de redução de vibração em condições de vibração alternativa de curto-prazo, intermitente e de alta{4}}frequência, tornando-os adequados para bases de equipamentos automatizados pequenos e leves de{5}}alta velocidade. No entanto, em ambientes com operação de vários-equipamentos vinculados, ressonância contínua-de longo prazo ou vibração sustentada de equipamentos-de serviço pesado, a estrutura cristalina natural compacta e integral do granito pode atenuar mais de 80% das micro{11}}vibrações externas. Sua estabilidade-anti{14}}de ressonância de longo prazo supera em muito o desempenho das peças fundidas minerais, sem riscos ocultos de rachaduras por fadiga adesiva ou falha de camadas ao longo do tempo.
O granito apresenta vantagens esmagadoras em rigidez, resistência à compressão e resistência ao desgaste: O granito preto INCOMPARÁVEL atinge uma dureza Mohs de 6~7 e resistência à compressão de 245~300MPa. O atrito-repetido de longo prazo causado por ferramentas de medição e peças de metal raramente deixa arranhões ou marcas. Quando usado em conformidade com as especificações durante décadas, a atenuação da planicidade da superfície de referência é insignificante. As peças fundidas minerais têm apenas uma resistência à compressão de 135 ~ 170 MPa com baixa dureza superficial; impactos de objetos duros ou quedas de peças criam facilmente marcas permanentes. Sua resistência ao desgaste está muito atrás do granito, levando à abrasão rápida sob inspeção frequente, metrologia-de serviço pesado ou movimento frequente da peça de trabalho, exigindo re-revestimento regular das camadas protetoras.
Existe uma lacuna essencial na durabilidade da vida útil: o granito forma-se através de centenas de milhões de anos de solidificação geológica sem riscos de falha no envelhecimento do polímero. Quando usado em oficinas padronizadas e isentas de poeira-com temperatura constante e-padronizada, ele pode manter a planicidade de referência em nível-nanométrico de forma estável por décadas. A resina epóxi de ligação ao núcleo de peças fundidas minerais tem um ciclo de envelhecimento natural fixo. Sob exposição prolongada-a altas temperaturas, alta umidade ou gases químicos, a força de ligação da resina diminui ano após ano. Após anos de serviço, a estratificação interna do substrato e o desvio contínuo da precisão de referência ocorrem facilmente, resultando em custos abrangentes extremamente elevados para posterior desmontagem, reparo e renovação.
III. Precisão de processamento, capacidade de formação e sistema de calibração de fábrica
Vantagens de processamento e calibração de tabelas de inspeção de granito
A UNPARALLELED está equipada com quatro{0}}retíficas CNC ultragrandes fabricadas pela Taiwan Nantou, cada uma avaliada em mais de US$ 500.000. O equipamento pode processar mesas de inspeção de granito de grandes dimensões com comprimento total de 20m e peso-único de até 100 toneladas. Artesãos seniores de retificação manual com mais de 30 anos de experiência em oficinas confiam na sensibilidade tátil de retificação em nível de mícron para polir superfícies de referência de granito até a planicidade em nível de nanômetro.
Todos os produtos acabados passam por-calibração completa de varredura de grade usando interferômetros a laser Renishaw do Reino Unido, cobrindo totalmente toda a mesa sem pontos cegos de inspeção. Emitimos relatórios de calibração oficiais bilíngues em chinês e inglês; todos os dados de inspeção podem ser rastreados até institutos nacionais de metrologia em todo o mundo, eliminando a necessidade de reinspeção-secundária quando os produtos são exportados para o exterior.
O granito adota a retificação integral a partir de um único bloco de pedra bruta, com superfícies de trabalho de referência sem costura e{0}}sem cola. Ele evita completamente a deformação-de longo prazo causada pela liberação gradual da tensão de ligação adesiva, proporcionando excelente estabilidade de precisão-de longo prazo.
Características de processamento e formação de bases minerais de fundição
As peças fundidas minerais são formadas integralmente por vazamento a vácuo. Eles apresentam menor dificuldade na conformação integral para estruturas ocas complexas e furos de montagem rosqueados pré-incorporados de diversas especificações, eliminando perfuração, fresamento e retificação secundárias subsequentes. Eles são adequados para bases personalizadas de pequeno-tamanho com formas estruturais complexas.
No entanto, limitados pela resina e pelo tamanho das partículas agregadas, as peças fundidas minerais não podem ser processadas em superfícies de trabalho de referência de precisão ultra-suave. Sua precisão máxima alcançável atinge apenas o grau de mícron, tornando a planicidade de nível-nanométrica inatingível. Elas não podem ser usadas como tabelas de referência de metrologia padrão para institutos de metrologia e laboratórios de inspeção de precisão terceirizados. Além disso, as peças fundidas minerais apresentam uma pequena contração geral durante o vazamento e a cura; tamanhos maiores trazem desvios de contração mais óbvios, dificultando o controle do nivelamento geral de bases-grandes. A indústria não pode fabricar referências de inspeção de precisão ultra{8}}longas de 6 m ou mais usando peças fundidas minerais.
4. Detalhamento das Condições de Trabalho Aplicáveis
Principais cenários aplicáveis para tabelas de inspeção de granito
Plataformas de referência padrão para institutos de inspeção metrológica e laboratórios de precisão terceirizados, combinadas com máquinas de medição por coordenadas, instrumentos de medição de contorno e imagens ópticas 2D;
Bases de rolamentos-de serviço pesado para inspeção de wafers semicondutores, fotolitografia e equipamentos de embalagem, bem como mesas de trabalho de alta-precisão para detectores ópticos AOI, tomografia computadorizada industrial e equipamentos de inspeção de raios-X;
Grandes equipamentos de processamento de precisão de pórtico, plataformas de movimento de motor linear ultra-longas e feixes de detecção ultra-longos com mais de 6 m de comprimento;
Oficinas com temperatura não{0}}constante-com fluidos de corte levemente ácidos e alcalinos, alta umidade e grandes diferenças de temperatura diurna-noturna;
Condições de trabalho de alta-precisão que exigem planicidade estável-de nanômetros ao longo de décadas de operação contínua-ininterrupta e inspeção frequente de-cargas pesadas.
Principais cenários aplicáveis para bases de inspeção de fundição mineral
Bases para equipamentos automatizados de pequeno e médio porte-de alta-velocidade, pequenas máquinas-ferramentas CNC de 5 eixos e plataformas leves de movimento linear de precisão;
Bases de equipamentos leves e personalizadas de-tamanho pequeno com formatos complexos e um grande número de furos de montagem-de formatos especiais;
Condições de trabalho amenas em oficinas internas, seladas e com temperatura constante-livres de poeira-sem corrosão química, fontes de calor-de alta temperatura ou atrito de carga-pesada-de longo prazo;
Requisitos de design leve do equipamento: as peças fundidas minerais são aproximadamente 30% mais leves que o granito de dimensões externas idênticas.
V. Análise de custos abrangente do ciclo de vida completo
Custo inicial de aquisição
Para produtos padrão de pequeno-tamanho, as peças fundidas minerais adotam processos simples de moldagem por vazamento com custos iniciais de aquisição unitários ligeiramente mais baixos em comparação com o granito. No entanto, para substratos-grandes que excedem 1,5 m ou referências metrológicas que exigem alta precisão em nível-nanométrico, as peças fundidas minerais não atendem aos padrões de precisão, deixando o granito como a única opção viável, sem espaço para comparação de custos.
Custo de operação e manutenção de médio e longo prazo-
O granito quase não gera custos pós-{0}}manutenção. Não é necessário re-revestimento regular das camadas protetoras de vedação; ele resiste a pequenos impactos e respingos de resíduos químicos líquidos, necessitando apenas de limpeza rotineira de poeira durante décadas de serviço. As peças fundidas minerais requerem re-revestimento anual de revestimentos de vedação à prova d'água e anti-corrosão. Uma vez danificado o revestimento, o substrato corrói facilmente. Danos por desgaste e impacto não podem ser parcialmente reparados, exigindo a substituição completa da base. O custo total de médio e longo-prazo em 3 a 5 anos excede em muito o granito.
Valor residual e custo de reposição
O granito apresenta propriedades de material estáveis sem envelhecimento. Quando o equipamento é eliminado, a superfície de referência pode ser-aterrada e reparada para reciclagem secundária, proporcionando um valor residual considerável. As peças fundidas minerais não podem ser renovadas ou reparadas após o envelhecimento da resina; eles só podem ser totalmente descartados ao atingirem a vida útil sem valor de utilização secundária, levando a custos de reposição mais elevados durante a iteração do equipamento.
Conclusão
Contra a tendência global da indústria de fabricação de ultra{0}precisão de alta precisão, longa vida útil e estabilidade superior, nem as mesas de inspeção de granito nem as bases de inspeção de fundição mineral apresentam vantagens absolutas. A sua adequação depende unicamente da adequação às condições de trabalho específicas. Equipado com linhas de produção completas para todas as categorias de substratos de ultra{3}}precisão, o UNPARALLELED Group pode fornecer soluções de substrato direcionadas de granito ou peças fundidas minerais de acordo com as dimensões do equipamento do cliente, graus de precisão, condições da oficina e ciclos orçamentários. No futuro, o Grupo otimizará continuamente as técnicas de processamento e os esquemas de compensação de erros para ambos os materiais, comparando consistentemente os padrões de metrologia em vários países em todo o mundo. Forneceremos soluções de base de referência de-ultraprecisão{7}}econômicas e compatíveis com todos os tipos de condições de trabalho para setores-de manufatura de ponta, incluindo semicondutores, novas energias, inspeção óptica e usinagem CNC de precisão.

Análise comparativa do desempenho abrangente entre mesas de inspeção de granito e bases de inspeção de fundição mineral
Jul 24, 2026
Deixe um recado