

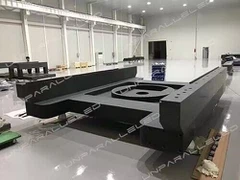
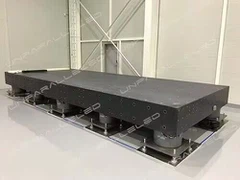


À medida que plataformas de movimento de motor linear, equipamentos de inspeção 3D, instrumentos de precisão óptica e equipamentos automatizados de semicondutores evoluem para graus de precisão mais elevados, estruturas de granito divididas e bases emendadas ganharam ampla aplicação. Como meio crítico de conexão de componentes de granito, o adesivo de emenda serve não apenas para fins de colagem e fixação. Fatores que incluem uniformidade da camada de cola, taxa de encolhimento de cura e ambiente de construção afetam diretamente a precisão do nivelamento-de longo prazo de toda a estrutura de referência. Muitos fabricantes atribuem importância à precisão da retificação do granito em si, mas negligenciam o gerenciamento padronizado da construção de colagem. Consequentemente, surge uma série de questões espinhosas, como deformação de lacunas de emenda, superfícies de referência deformadas e degradação contínua da precisão das juntas.
1. Pré-tratamento do substrato: a limpeza determina diretamente a estabilidade da ligação
Superfícies de granito-usinadas com precisão apresentam rugosidade ultra-baixa. A limpeza do substrato antes da emenda e colagem é o principal procedimento de trabalho. Poeira residual de esmerilhamento, manchas de óleo, resíduos de líquido refrigerante e grãos finos nas superfícies de emenda dos componentes dificultam a combinação perfeita entre adesivo e pedra, formando camadas de isolamento invisíveis. Sujeito a ciclos de temperatura e leve vibração posteriormente, ocorre facilmente o descolamento parcial da camada de ligação e desencadeia deslocamento articular.
Panos comuns são proibidos de limpar diretamente as superfícies das juntas durante a construção. Recomendamos limpar camada por camada com um pano-sem poeira combinado com agentes de limpeza adequados, seguido de repouso suficiente para-secar ao ar. Enquanto isso, inspecione cuidadosamente as áreas de emenda em busca de entalhes de impacto e microfissuras; os defeitos superficiais devem ser tratados com antecedência para evitar a penetração maciça do adesivo nas lacunas e o estresse local desigual resultante. Quando o UNPARALLELED GROUP fornece componentes de granito emendados, películas protetoras serão aplicadas em todas as superfícies de referência de colagem. Os clientes são lembrados de remover a película protetora imediatamente antes da colagem da construção para evitar contaminação secundária.
2. Seleção do adesivo: a adaptação às condições operacionais prevalece sobre a resistência da colagem
Muitos projetos têm conceitos errados na seleção de materiais: eles simplesmente buscam uma resistência de adesão ultra{0}}elevada, ignorando a taxa de encolhimento do adesivo, a resistência à temperatura e o desempenho de fluência. A emenda de granito de precisão pertence a estruturas de referência de ultra{2}}precisão, e a redução do volume durante a cura constitui o maior perigo oculto à precisão. Adesivos com taxa de encolhimento excessiva puxarão as peças de pedra em ambos os lados durante a cura, causando depressões nas áreas emendadas e distorção das superfícies de referência.
Estabelecemos critérios de seleção classificados por cenários de aplicação: para instrumentos estáticos de metrologia laboratorial e plataformas de inspeção óptica, são preferidos adesivos epóxi de baixa-retração e baixa{1}}fluência-de qualidade óptica; para equipamentos automatizados de alta-velocidade em linhas de produção industrial, sistemas de ligação modificados-de tenacidade devem ser selecionados para equilibrar a resistência à vibração e a tolerância à flutuação de temperatura. Adesivos de construção em geral e ligantes industriais comuns são estritamente proibidos para emendas de granito de precisão. Na fase de negociação do projeto, nossa equipe técnica pode fornecer recomendações de seleção de adesivos direcionadas, combinadas com a temperatura operacional do equipamento e as condições de carga.
3. Controle uniforme da espessura da camada de cola para evitar discrepâncias de espessura
A espessura da camada de cola exerce impactos diretos na precisão da emenda e na distribuição de tensões. Uma camada de cola excessivamente fina tende a causar cola insuficiente e zonas parciais de não{1}}adesão; uma camada de cola excessivamente espessa aumenta a contração total do adesivo durante a cura e aumenta significativamente os riscos de deformação. A espessura irregular da cola nas superfícies de emenda sujeita os componentes em ambos os lados a tensões de contração irregulares, gerando prontamente desvios em radianos nos planos de referência.
Durante a construção, mantenha uma faixa padrão de espessura da camada de cola. Adote um modo de distribuição combinado de colagem por pontos e colagem por tiras para distribuir o adesivo uniformemente por toda a superfície da junta de emenda e eliminar o acúmulo excessivo de cola local. Alinhe os componentes lentamente durante o fechamento e emenda do molde, esprema o adesivo redundante sob pressão uniforme; compressão de impacto violento é proibida. Evite controlar grosseiramente a espessura a olho nu. Se as condições permitirem, calços espaçadores padrão podem ser usados para manter uma folga de junta constante e consistente.
4. Controle rigorosamente o ambiente de construção e cura para reduzir a interferência de temperatura e umidade
A cura adesiva é uma reação química lenta. A temperatura ambiente e a umidade alteram diretamente a velocidade de cura e os efeitos de moldagem. A temperatura ambiente excessivamente alta acelera a cura e retém facilmente bolhas de ar dentro das camadas de cola; a umidade ambiente excessiva causa branqueamento e redução da resistência de adesão para certos sistemas epóxi. Grandes flutuações de temperatura diurna-noturna em canteiros de obras levam a taxas de contração inconsistentes das camadas de cola durante a cura e geram tensão residual interna.
Recomenda-se que a construção de colagem de granito seja realizada em espaços com-temperatura constante. Após os componentes serem alinhados e emendados, mantenha as condições ambientais estáveis até a cura completa. Evite soprar ar frio direto nas áreas de emenda durante a cura. As operações de colagem não são recomendadas em oficinas abertas ou zonas com fluxo alternado de ar frio e quente. Para pórticos de granito de alta-precisão e bases divididas, minimize o movimento e a inversão dos componentes durante a cura para evitar o deslizamento das camadas de cola não curadas.
5. Controle de bolhas de ar para eliminar defeitos ocultos dentro das juntas
A velocidade de colagem excessivamente rápida e o fechamento precipitado do molde prendem facilmente o ar dentro das camadas de cola e formam bolhas. Zonas com bolhas atuam como pontos fracos estruturais. Durante a operação-de longo prazo do equipamento, as variações combinadas de vibração e temperatura expandem gradualmente as bolhas, resultando no colapso local das referências de emenda e na deterioração contínua da precisão do nivelamento.
Opere a uma velocidade uniforme durante a colagem para reduzir a retenção de ar; junte os componentes gradualmente para permitir que o adesivo redundante transborde lentamente junto com as bolhas. Se aparecerem furos de ar enormes no adesivo que transborda das lacunas de emenda, desmonte para limpeza e colagem repetidas em vez de vedação direta. Para componentes de granito emendados de grande- vão, otimize os caminhos de colagem e reserve canais de transbordamento de cola para reduzir os riscos de bolhas de ar fechadas.
6. Tempo de cura suficiente; Carregar antes da cura completa é proibido
Para encurtar os ciclos de produção, muitas empresas realizam transporte, montagem de trilhos-guia e testes de carga antes que os adesivos estejam totalmente curados. Nesta fase, as reações químicas das camadas de cola permanecem incompletas e a tensão interna continua mudando. A perturbação da força externa danificará permanentemente a precisão da emenda formada e desencadeará posteriormente uma deformação lenta.
Siga rigorosamente os parâmetros de tempo de cura fornecidos pelos fabricantes de adesivos e reserve ciclos de cura suficientes. Após a conclusão da cura,-inspecione novamente a planicidade e a retilinidade geral para confirmar referências de emenda estáveis antes de prosseguir para os processos subsequentes. Para produtos de granito divididos de grande-tamanho, o UNPARALLELED GROUP pode fornecer aos clientes esquemas de referência padronizados para ciclos de ligação e cura.
Conclusão
A emenda de precisão do granito constitui um processo sistemático, onde a precisão da usinagem do granito, a seleção do adesivo, a construção do enchimento e o controle da cura estão intimamente interligados. Mesmo componentes de granito-de alta qualidade sofrerão indicadores de precisão gravemente comprometidos sem o controle adequado dos processos de colagem.
UNPARALLELED GROUP é capaz de usinagem integrada de componentes de granito superdimensionados e customização de peças emendadas divididas. Operamos oficinas de usinagem de precisão com temperatura constante-totalmente equipadas e possuímos um conjunto completo de instrumentos de teste de precisão importados, com diversas certificações oficiais, incluindo ISO e CE. Além de fornecer componentes acabados, compartilhamos continuamente soluções de processo relacionadas à emenda e montagem de granito com parceiros globais. Se você encontrar desafios técnicos na colagem de granito, emenda e montagem de estrutura dividida, seja bem-vindo para se comunicar e cooperar com nossa equipe técnica.