

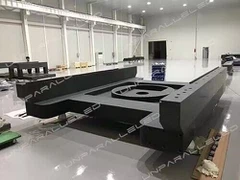
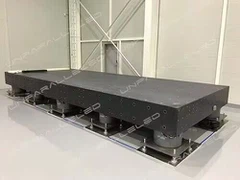


1. Principais defeitos na usinagem de ranhura T- de granito que restringem a precisão do posicionamento do acessório
O granito apresenta textura densa e alta fragilidade, portanto, a usinagem de canais T-deve equilibrar a precisão dimensional e a integridade da superfície. Várias falhas-em todo o setor prejudicam diretamente o desempenho do posicionamento dos equipamentos, caindo em três categorias principais:
Primeiro, desvios dimensionais excessivos tornam os benchmarks de posicionamento inválidos. Os parâmetros dimensionais principais dos slots T-incluem largura, profundidade, inclinação e simetria. Equipamentos de fresamento convencionais sem fresas dedicadas e controles de processo geralmente produzem tolerâncias de largura superiores a ±0,01 mm, profundidades de canal irregulares e espaçamento de canal deslocado. As luminárias são fixadas por meio de parafusos T- encaixados nas ranhuras; incompatibilidade dimensional cria contato frouxo entre acessórios e bases, levando a uma leve oscilação e deslocamento de referência com erro de posicionamento único superior a 0,02 mm, falhando nos padrões de usinagem de precisão e inspeção.
Em segundo lugar, a rugosidade superficial abaixo do padrão acelera o desgaste e o afrouxamento. A rugosidade das paredes laterais e inferiores da ranhura determina o ajuste com parafusos T-e calços de fixação. A usinagem comum fornece Ra maior ou igual a 3,2 μm com marcas de ferramenta, arranhões e rebarbas distintas. Durante o serviço prolongado, as superfícies ásperas agravam o atrito entre os parafusos e as ranhuras, aumentando as folgas das conexões, afrouxando as fixações e degradando constantemente a repetibilidade do posicionamento. Além disso, as rebarbas arranham os acessórios e as bases, danificando as superfícies de encaixe planas e amplificando os erros de posicionamento.
Terceiro, bordas lascadas dos slots e rachaduras internas prejudicam a estabilidade-de longo prazo. Devido à fragilidade do granito, taxas de avanço inadequadas, fresas desgastadas ou força de corte excessiva no fresamento padrão causam lascas nas bordas e microfissuras ocultas dentro das ranhuras. Lascas destroem as superfícies de contato e criam tensões irregulares durante a montagem do acessório. Microfissuras ocultas se propagam sob carga sustentada e flutuações de temperatura/umidade, deformando ranhuras, deteriorando drasticamente a precisão do acessório e até mesmo tornando bases de reboco sucateadas com custos de produção substanciais.
Além disso, muitos fabricantes ignoram proteção e inspeção eficazes após a-usinagem. Poeira e óleo aderem facilmente às superfícies das ranhuras, piorando o desgaste das folgas e encurtando a vida útil das luminárias e bases de granito, formando um gargalo invisível que limita a capacidade de fabricação de precisão da indústria.
2. Processos de usinagem padronizados para garantir a qualidade-da ranhura
Para resolver os pontos problemáticos da usinagem de canais T-, a UNPARALLELED® desenvolve um processo padronizado de quatro-estágios: Seleção personalizada de ferramentas e equipamentos → Fresamento de precisão → Acabamento fino → Inspeção rigorosa, proporcionando-controle completo do espectro sobre a qualidade dimensional e superficial da ranhura. As especificações detalhadas são as seguintes:
(1) Cortadores e equipamentos especializados adequados para usinagem de granito
São adotadas fresas-dedicadas com ranhura em T-revestidas com diamante. Sua dureza e resistência ao desgaste combinam com o granito de alta{3}}dureza, minimizando o desgaste da ferramenta e eliminando lascas e rebarbas nas bordas durante o corte. As lâminas passam por retificação especializada para formar arestas de corte afiadas e suaves que reduzem a força de corte, aliviam o estresse interno da pedra e evitam microfissuras ocultas.
São implantadas fresadoras de pórtico CNC de alta-precisão, com precisão de posicionamento da máquina menor ou igual a 0,005 mm e precisão de posicionamento de repetição menor ou igual a 0,003 mm. Equipados com sistemas de servocontrole e resfriamento de alta-precisão, eles permitem o ajuste preciso dos parâmetros de corte para uma usinagem consistente e estável.
(2) Fresamento de precisão escalonado para controle dimensional e de superfície rígido
Um fluxo de trabalho de fresamento de-desbaste-semi{2}}acabado-trifásico melhora gradualmente a precisão da ranhura:
Fresamento em desbaste: Taxa de avanço baixa com corte profundo para remover a maior parte do material, deixando uma margem de acabamento de 0,1 a 0,2 mm e evitando danos causados por pedras resultantes de um-passe de corte pesado.
Fresamento de semi{0}}acabamento: otimize os parâmetros de corte para refinar as dimensões das ranhuras e apagar marcas de ferramentas de-fresamento irregular, limitando as tolerâncias de largura e profundidade em ±0,015 mm.
Fresamento de acabamento: avanço ultra{0}}baixo combinado com resfriamento com água deionizada de grau semicondutor-restringe a deformação térmica do granito. A rugosidade da superfície é controlada em Ra menor ou igual a 0,8 μm, tolerância de largura/profundidade da ranhura dentro de ±0,005 mm e erro de simetria do passo da ranhura menor ou igual a 0,008 mm para cumprir totalmente os desenhos do projeto.
(3) Acabamento fino e proteção de superfície para integridade e durabilidade do slot
Pós-{0}}acabamento, abrasivos diamantados dedicados dão polimento nas paredes laterais, fundos e bordas das ranhuras para remover rebarbas residuais e marcas de ferramentas para superfícies mais lisas. As bordas da ranhura são chanfradas com um raio de 0,5–1 mm para evitar concentração de tensão e evitar lascamento em serviço.
Imediatamente após a usinagem, as ranhuras T-são completamente limpas de detritos de corte e poeira e depois revestidas com selante de granito patenteado para preencher os poros da superfície. A camada protetora repele óleo e poeira, evita a oxidação da pedra e prolonga a vida útil da ranhura.
3. Controle-completo de qualidade do processo para precisão de usinagem estável
UNPARALLELED® implementa controle de qualidade-a{1}}de ponta a ponta, abrangendo a inspeção da matéria-prima até o produto acabado:
Gerenciamento de matéria-prima: peças de granito sem rachaduras-de baixa{0}porosidade passam por tratamento constante de temperatura e umidade para eliminar tensões internas, fornecendo substratos homogêneos e estáveis para processamento de ranhuras T-. A inspeção de planicidade pré{4}}da usinagem garante um desvio de planicidade da base menor ou igual a 0,002 mm/m, eliminando erros de usinagem-induzidos pelo substrato.
Supervisão-no processo: técnicos profissionais monitoram a produção em tempo real, ajustando os parâmetros de corte e registrando o desgaste da ferramenta, a velocidade de alimentação e o desempenho de resfriamento para resolver anomalias imediatamente. Cada etapa do processo passa por inspeção dimensional e superficial; peças defeituosas são bloqueadas nos procedimentos posteriores.
Inspeção de produto acabado: comparadores ópticos e testadores de rugosidade de alta-precisão medem completamente a largura, a profundidade, o passo, a simetria e a rugosidade da superfície da ranhura, com todos os dados de teste arquivados para rastreabilidade. O teste de montagem simulado instala acessórios padrão em slots para verificar a repetibilidade do posicionamento do acessório. Menor ou igual a 0,005 mm para aplicações industriais-de alta tecnologia.
4. Desempenho prático verificado e valor do processo
As bases de granito UNPARALLELED® com ranhuras T{0}} padronizadas são amplamente utilizadas para gabaritos de fixação de semicondutores, acessórios de inspeção de componentes aeroespaciais e sistemas de posicionamento de máquinas-ferramenta de precisão, com mais de 3.000 conjuntos entregues às principais empresas nacionais de semicondutores, institutos de pesquisa aeroespacial e fabricantes de máquinas de precisão.
Os testes de campo do cliente confirmam que os acessórios estão montados de maneira firme e segura. Após 12 meses consecutivos de uso intenso, a repetibilidade do posicionamento permanece dentro de 0,005 mm sem deslocamento ou afrouxamento perceptível. As ranhuras não apresentam desgaste, lascas ou rachaduras, com vida útil mais que quadruplicada em comparação aos métodos de usinagem convencionais.
Uma importante empresa nacional de semicondutores relatou desvios de posicionamento drasticamente reduzidos para dispositivos de inspeção de wafer e dados de teste bastante estabilizados após a adoção de bases de granito de slot T-UNPARALLELED®. O rendimento da inspeção de wafer aumentou de 95,2% para 99,7%, reduzindo custos de retrabalho e sucata. Mais de 20 fabricantes adotaram esse processo para atualizar sua produção de slots T-com resultados notáveis.
A repetibilidade do posicionamento dos acessórios é a principal competitividade na fabricação-de ponta. Como um componente central dos sistemas de posicionamento, a qualidade da usinagem de ranhuras T-de granito tem importância decisiva. A indústria sofre há muito tempo com uma mentalidade equivocada que prioriza os equipamentos enquanto negligencia o desempenho básico, ignorando como a precisão do slot T- determina a estabilidade do posicionamento. A solução padronizada de usinagem de ranhuras T-da UNPARALLELED® corrige esse equívoco, aumentando a precisão das ranhuras e dos acessórios por meio de usinagem refinada e controle-total do processo para sustentar todo o setor de fabricação de precisão.
No futuro, a pesquisa e desenvolvimento da UNPARALLELED® otimizará ainda mais os processos de-slot T, integrando IoT e inspeção inteligente para desenvolver um sistema inteligente de regulação de parâmetros para controle de produção automatizado e refinado. Soluções de usinagem personalizadas serão desenvolvidas para cenários de slots T-com formato especial, ultra{3}}longo e pesado-de carga, para ampliar a cobertura de aplicações. Mantendo o princípio de qualidade "Nenhum padrão é muito rigoroso para a fabricação de precisão", o Grupo otimiza todos os elos, desde a seleção da matéria-prima e usinagem até a inspeção, elevando continuamente o padrão de fabricação de componentes de granito de precisão. Fornecemos produtos e serviços premium para manufatura global-de ponta e impulsionamos todo o setor em direção a maior precisão e qualidade.

Qualidade de usinagem de ranhuras T-de granito: a precisão da ranhura determina diretamente a repetibilidade-de posicionamento de acessórios de ferramentas a longo prazo
Jul 21, 2026
Deixe um recado