

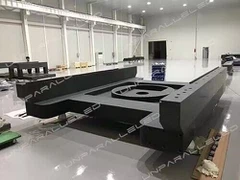
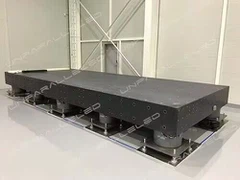


Na indústria de equipamentos de ultraprecisão, grandes bases de granito servem como suporte de referência central para máquinas completas, amplamente utilizadas em grandes equipamentos de inspeção, módulos de pórtico e máquinas-ferramentas de grande precisão. Muitas pessoas presumem que o granito requer apenas corte e polimento simples e que bases maiores são mais fáceis de usinar. A realidade é exatamente o oposto. À medida que as dimensões aumentam, as características dos materiais, os desafios de usinagem, transporte, envelhecimento e inspeção se multiplicam exponencialmente. Ao processar grandes componentes de granito, muitos fabricantes enfrentam erros excessivos de planicidade, deformação gradual após a entrega e precisão posicional dos furos fora da tolerância. Com longa experiência na fabricação de grandes peças estruturais de granito de ultraprecisão, UNPARALLELED® tem um conhecimento profundo de toda a gama de desafios técnicos para grandes bases, desde a seleção do bloco bruto até a entrega final.
O primeiro obstáculo reside na seleção de grandes blocos brutos e na detecção de defeitos internos. Pequenos componentes de granito podem ser feitos a partir de pequenos espaços em branco, enquanto bases grandes requerem enormes blocos monolíticos de granito preto. A pedra natural contém microfissuras invisíveis, camadas intermediárias e veios minerais soltos. Essas falhas dificilmente afetam peças pequenas, mas uma vez processadas em grandes bases com vários metros de comprimento, os microdefeitos se expandirão gradualmente sob o peso próprio e o ciclo de temperatura, eventualmente causando rachaduras ou deformação da superfície de referência da base. A seleção qualificada de blocos brutos não se trata apenas de verificar a cor da superfície. Testes não destrutivos são aplicados para detectar danos internos ocultos, e a orientação dos grãos minerais é selecionada para evitar zonas de concentração de tensão. Blocos brutos de alta qualidade adequados para grandes bases de precisão são escassos, formando o principal limite técnico para a produção de grandes bases de granito.
Em seguida, vem o envelhecimento multirredondo e o alívio de tensões para eliminar tensões internas residuais em blocos de pedra gigantes. O estresse geológico residual fica preso dentro dos blocos de granito após a extração. Pequenas peças de pedra liberam tensões rapidamente com alterações geométricas mínimas após a usinagem. No entanto, grandes peças de pedra carregam um peso próprio pesado e têm um ciclo de liberação de tensão extremamente longo. Com apenas um processo simples de envelhecimento, a pedra irá liberar lentamente tensões internas meses ou até anos após a usinagem, causando empenamento e torção da base. A precisão das superfícies de referência do trilho-guia, que passaram na inspeção de fábrica, irá degradar-se gradualmente. Para resolver este problema, o armazenamento estático simples é insuficiente. É adotada uma combinação de envelhecimento artificial em temperatura constante e envelhecimento natural prolongado. A usinagem de desbaste é realizada após cada ciclo de envelhecimento para liberar a tensão residual em etapas por meio de iterações repetidas. Todo o processo é demorado e exige condições rigorosas de oficina, nas quais muitos fabricantes não estão dispostos a investir.
A terceira grande dificuldade é a lapidação de precisão em grande escala para garantir uma precisão geométrica uniforme em toda a superfície. A lapidação de pequenas placas de superfície de granito é relativamente fácil, pois as peças podem ser totalmente apoiadas na máquina com distribuição uniforme de força. Grandes bases de granito são extremamente pesadas. Pontos de apoio inadequados durante a lapidação induzirão deformação temporária causada pelo próprio peso da pedra. O estado de tensão da pedra na retificadora difere das condições de suporte após a instalação nas oficinas dos clientes. Uma superfície qualificada na retificadora pode apresentar desvio de planicidade uma vez entregue e reposicionada nas instalações do cliente. Portanto, durante a usinagem, simulamos antecipadamente os esquemas de suporte dos clientes e organizamos o layout dos pontos de suporte. A lapidação de precisão é concluída sob condições de tensão correspondentes, garantindo uma precisão geométrica estável das superfícies de referência após a remoção da máquina-ferramenta. Enquanto isso, peças grandes impõem requisitos rigorosos em termos de consumíveis de lapidação e uniformidade de temperatura em oficinas com temperatura constante. Pequenas diferenças de temperatura causam expansão e contração inconsistentes em diferentes zonas de pedra, prejudicando diretamente a precisão da lapidação.
Quarto, usinar peças grandes e controlar a precisão da posição do furo. Bases grandes geralmente requerem múltiplas superfícies de referência de trilhos-guia, degraus, inserções roscadas embutidas e ranhuras longas distribuídas por uma ampla área. O longo curso de usinagem amplifica os erros geométricos das máquinas-ferramentas. É difícil controlar consistentemente a tolerância posicional, o paralelismo e a perpendicularidade de superfícies de referência dispersas e dezenas de furos incorporados. Uma vez que o sistema de coordenadas muda, surgirão erros cumulativos entre diferentes referências de montagem. Além disso, o granito possui alta dureza, trazendo pesadas cargas de corte durante o canal e a furação, rápido desgaste da ferramenta e riscos de lascamento das bordas e lixamento da superfície. Ao embutir insertos roscados, a resistência de colagem, a profundidade de embutimento e a coaxialidade devem ser rigorosamente controladas. Caso contrário, as pastilhas poderão se soltar sob carga dinâmica durante a operação do equipamento e dificultar diretamente a montagem da máquina.
Quinto, içamento, transporte e proteção de componentes pesados. Grandes bases de granito pesam várias toneladas e o granito é frágil. Içar acarreta riscos elevados. Pontos de elevação mal projetados induzem facilmente tensões locais e microfissuras invisíveis no interior da pedra. Estas fissuras expandem-se gradualmente durante o serviço após a entrega e eventualmente danificam a base. A deformação por deflexão causada pelo peso próprio durante o transporte também não pode ser ignorada. Além disso, as superfícies acabadas com lapidação de precisão são vulneráveis a arranhões. Cada etapa de manuseio, inversão e transporte de peças grandes requer proteção total da superfície; qualquer colisão pode resultar no desmantelamento de produtos acabados de alto valor. Os planos de embalagem, fixação e transporte devem ser projetados de forma personalizada para materiais pétreos pesados e quebradiços, em vez de adotar soluções logísticas para componentes metálicos comuns.

O desafio final é a inspeção e verificação completa dos produtos acabados. Peças pequenas podem ser inspecionadas diretamente nas placas de superfície, enquanto a inspeção geométrica completa de grandes bases de granito requer equipamentos de inspeção igualmente grandes e ambientes de inspeção com temperatura constante. As medições de planicidade, retilineidade, paralelismo e coordenadas do furo devem ser concluídas sob temperatura estável, evitando dados distorcidos causados pela variação de temperatura durante os testes. Muitas fábricas não possuem equipamentos completos de inspeção de precisão para peças grandes e só podem testar áreas parciais. Eles não podem coletar dados completos de erros de todas as superfícies de referência da base grande, o que pode fazer com que os produtos passem na inspeção de fábrica, mas não sejam aprovados em novos testes nas instalações dos clientes.
Resumindo, as dificuldades de fabricação de grandes bases de granito vão muito além do simples corte e polimento. Desde a seleção da matéria-prima, tratamento prolongado de estabilização de tensão e lapidação de grandes superfícies, até usinagem de precisão multifuncional, içamento, transporte e inspeção em tamanho real, cada etapa apresenta desafios únicos que não existem para pequenos componentes de granito. Equipado com sistemas de processo maduros e oficinas de usinagem e inspeção em temperatura constante, UNPARALLELED® supera uma série de obstáculos de usinagem para grandes bases de granito, fornecendo componentes de referência de pedra de ultraprecisão estáveis e confiáveis para grandes pórticos, máquinas-ferramentas de precisão e equipamentos de inspeção de grande formato.