

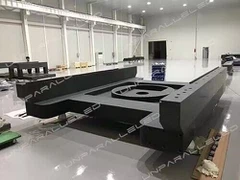
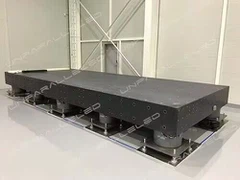


Como principal referência de movimento de carga-e vão para equipamentos de ultra{1}precisão, as estruturas de pórtico de granito são amplamente aplicadas em inspeção de alta-precisão, microprocessamento-a laser e equipamentos de processo de precisão de semicondutores. Sua rigidez geral, estabilidade de vão e consistência de referência determinam diretamente a precisão final de processamento e inspeção da máquina completa. Diferente das estruturas convencionais de pórtico com emendas divididas, o pórtico de granito integrado abandona o modo tradicional de montagem de vigas e colunas separadas e é formado integralmente a partir de um único bloco de granito natural. Ele elimina fundamentalmente defeitos industriais comuns de estruturas emendadas, como tensão de montagem, desalinhamento de referência e frouxidão-de longo prazo. No entanto, limitada pelas propriedades físicas naturais da pedra e pelos requisitos do processo de conformação integral de grandes-vãos, a fabricação de pórticos de granito integrados difere da usinagem de metal comum. Ele impõe limites técnicos extremamente altos na seleção de matérias-primas, controle de tensão, retificação de precisão e compensação de deformação, o que constitui a principal razão pela qual bases de pórticos de granito de alta{11}}precisão são difíceis para a produção em massa na indústria.
A seleção da matéria-prima e o tratamento de pré-{0}}envelhecimento estabelecem a base para o processamento de estruturas integradas de pórticos de granito e servem como o primeiro processo crítico para garantir a estabilidade-do produto acabado a longo prazo. Diferentemente das bases de granito de pequeno-tamanho, as estruturas de pórtico apresentam grandes vãos, superfícies verticais altas e estruturas ocas integrais, que impõem requisitos extremamente rigorosos para a integridade da pedra bruta. Granito natural de alta-densidade com textura mineral uniforme, sem rachaduras ocultas, sem camadas intermediárias soltas e diferença de cor consistente é selecionado para evitar micro-deformações subsequentes e falhas de precisão causadas por defeitos inerentes à pedra. Em vez de entrar no processamento fino diretamente após o corte, a pedra bruta passa por um envelhecimento natural de longo-prazo e colocação estática-de temperatura constante para liberar completamente o estresse mecânico gerado durante a mineração e o corte e eliminar possíveis tensões residuais internas. Em comparação com o processamento de pedra comum, a fabricação de estruturas de pórtico requer um ciclo de envelhecimento mais longo e um controle ambiental mais rigoroso, evitando deformação gradual, empenamento e deslocamento de referência durante o processamento de precisão subsequente, montagem de equipamentos e operação-de longo prazo, de modo a construir uma base sólida de material para processamento de alta-precisão.
A conformação e moldagem integral-de peça única é o principal destaque técnico que distingue o processamento de pórtico integrado da fabricação tradicional de pórtico dividido. Os pórticos tradicionais de metal ou granito dividido são montados principalmente aparafusando colunas e vigas separadas, o que apresenta baixa dificuldade de processamento, mas grandes erros de montagem, rigidez geral fraca e tendência a micro-deslocamentos e deformações sob tensão. O pórtico de granito integrado adota tecnologia de escavação de peça única e fresamento e retificação integral, com vigas e colunas formando uma estrutura integrada completa sem emendas ou juntas de montagem, maximizando a rigidez estrutural geral. O processamento depende de grandes equipamentos CNC de alta{6}}precisão para conduzir usinagem colaborativa síncrona em superfícies verticais de pórtico, superfícies de referência de trilhos-guia, planos de extensão e superfícies de referência de montagem. O controle rigoroso é implementado sobre a verticalidade das elevações, o nivelamento das vigas, o paralelismo dos trilhos duplos e a tolerância geral do vão para garantir uma referência de domínio completo-unificada da estrutura do pórtico e eliminar defeitos de rigidez e erros de referência de estruturas divididas a partir do nível estrutural. Esse processo de modelagem integrado não requer calibração de montagem subsequente, melhorando significativamente a consistência geral e a estabilidade{10}de suporte de carga das estruturas do pórtico.
A retificação de ultra{0}precisão e a compensação de deformação térmica são as principais dificuldades técnicas no processamento integrado de pórticos de granito. O granito apresenta alta dureza e alta dificuldade de retificação, e estruturas de pórtico de grandes-vãos sofrem com a distribuição desigual da tensão de processamento, tornando os processos de retificação convencionais propensos a super-retificação parcial, diferença de altura plana e empenamento de vão. Portanto, todo o procedimento de retificação é concluído em uma oficina com-temperatura constante, umidade-constante e livre de poeira-, adotando um modo de retificação em camadas progressivas, desde retificação áspera até retificação fina e retificação ultra{8}}fina. Ele corrige gradualmente pequenas tolerâncias estruturais, equilibra a tolerância geral de retificação e evita o acúmulo de tensões superficiais causadas pela excessiva profundidade de retificação única. Enquanto isso, visando a leve deformação de estruturas de pórticos de grande{11}}vão induzida pela flutuação de temperatura, a tecnologia dinâmica de compensação de desvio térmico é adotada durante o processamento. Combinado com os parâmetros de expansão térmica do granito e as regras de variação da temperatura ambiente, a compensação e a correção precisas são realizadas nas referências dos trilhos-guia, nos planos de montagem e no paralelismo do vão para compensar o desvio de precisão causado pelas mudanças de temperatura e garantir a estabilidade de referência das estruturas do pórtico sob diversos ambientes de trabalho.

O controle colaborativo de estações integradas com formatos-especiais e processos de incorporação de precisão é uma dificuldade detalhada importante na fabricação de pórticos de granito-integrados de alta qualidade. Os pórticos modernos para equipamentos de precisão não são mais simples estruturas de suporte de carga, mas precisam integrar estruturas compostas, como referências de montagem em trilhos-guia, estações de posicionamento de grades, orifícios de montagem de sensores, ranhuras para cabos e inserções roscadas de aço inoxidável incorporadas. Todas as estruturas funcionais são formadas em uma só peça com o corpo principal do pórtico para evitar danos por tensão da pedra e perda de referência causada pela abertura e canal do furo secundário. Devido à alta dureza e fragilidade do granito, a escavação de furos e a abertura de canais são altamente propensas a lascar as bordas, rachar e descascar a superfície, exigindo controle rigoroso sobre a seleção de ferramentas, parâmetros de corte e taxa de avanço. Além disso, as inserções de rosca incorporadas adotam tecnologia precisa de incorporação por prensagem a quente com profundidade de incorporação, verticalidade e tensão de fixação estritamente controladas para evitar afrouxamento e deslocamento causados pela operação em alta-velocidade e carga de alta{9}}frequência do equipamento em serviço posterior, realizando a unidade multi-dimensional de rigidez estrutural, precisão de montagem e integração funcional.
A re-inspeção de precisão do produto acabado e a verificação-da estabilidade de longo prazo são os procedimentos principais finais do processamento integrado de pórtico de granito e elos principais diferentes do processamento de pedra comum. Devido ao grande tamanho e à longa extensão dos pórticos integrados, pequenas tensões residuais são liberadas gradualmente ao longo do tempo após o processamento, e os dados de precisão de curto-prazo não podem representar a precisão do serviço-de longo prazo. Portanto, os produtos acabados exigem reinspeção estática de vários-períodos-, verificação de precisão de domínio-completa e verificação-multiponto de paralelismo e verticalidade. Interferômetros a laser, altos-níveis de precisão e equipamentos de teste CMM são adotados para verificação de precisão-dimensional completa para garantir precisão uniforme de referência de{13}}domínio completo sem desvio local e conformidade estável com padrões de precisão. Por meio de várias rodadas de re-reinspeção de envelhecimento e correção de precisão, a atenuação-de precisão de longo prazo de estruturas de pórtico de grande-tamanho é totalmente evitada. Os produtos podem manter alta rigidez, alta precisão e alta estabilidade durante operação de longo-alta-velocidade e produção em massa contínua de alta-frequência, atendendo totalmente aos rigorosos requisitos de aplicação de equipamentos de-ultra{23}}alta precisão.