

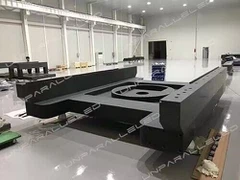
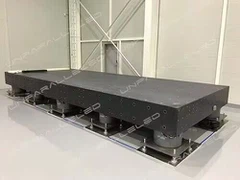


Apresentando uma referência de ângulo-reto estável, o esquadro de engenharia de granito é uma ferramenta de medição comum para inspeção de perpendicularidade. No entanto, não é totalmente isento de erros-. Muitos desvios nos resultados de medição não decorrem da perda de precisão do medidor em si, mas de erros adicionais introduzidos pelo-ambiente local, métodos operacionais e condições de posicionamento. Muitos inspetores concentram-se apenas na precisão de fábrica do esquadro, ignorando várias interferências durante o uso, o que pode levar a erros de julgamento. Compreender as diversas fontes de erro dos quadrados de engenharia de granito em testes-no local ajuda os inspetores de qualidade a evitar erros de julgamento e a garantir dados de medição de perpendicularidade autênticos e confiáveis.
Erros de deformação causados por posicionamento e suporte inadequados são o tipo de erro mais frequente no local. Embora o granito apresente boa rigidez, ele possui um grande peso-próprio. Se os pontos de suporte estiverem dispostos de maneira inadequada, o esquadro produzirá uma leve deformação de flexão e alterará diretamente a relação do ângulo reto-das superfícies de trabalho de 90 graus. Os exemplos incluem suporte de ponto único, saliência excessiva em ambas as extremidades ou colocação do esquadro em uma bancada irregular repleta de limalha de ferro. Partículas minúsculas levantam parcialmente o quadrado e inclinam sua superfície de trabalho. Esta deformação é invisível a olho nu, mas causa desvio contínuo nas leituras coletadas pelos relógios comparadores. Alguns operadores tendem a empurrar o esquadro contra a lateral das peças; o impacto gerado durante o empurrão desencadeia deslocamento instantâneo de posição e erros de leitura. Ao contrário das ferramentas de medição de metal, o granito é frágil. Pequenas lascas nas bordas após a colisão, mesmo pouco visíveis a olho nu, formarão pontos altos locais quando encaixadas nas peças de trabalho e afetarão continuamente a medição.
Erros de gradiente térmico induzidos por flutuações de temperatura são facilmente ignorados pela equipe de campo. O coeficiente de expansão térmica do granito é muito inferior ao do ferro fundido e do aço, mas não é completamente imune aos efeitos da temperatura. Quando a peça quadrada medida e a bancada têm temperaturas inconsistentes, ocorrerão erros de gradiente térmico. Por exemplo, o contato prolongado das mãos com as superfícies de trabalho, a proximidade de fontes de calor do motor ou a luz solar direta em um lado do quadrado criarão temperaturas irregulares em ambos os lados e causarão ligeiro empenamento local. As peças de trabalho e o granito diferem nas características de expansão térmica. Quando a temperatura da oficina flutua, a diferença de deformação entre a peça testada e o quadrado produz falsos desvios de perpendicularidade durante a inspeção comparativa. Esses erros permanecem baixos em salas de metrologia com temperatura-constante, mas são amplificados em oficinas de produção comuns devido às diferenças de temperatura diurna-noturna e à dissipação de calor do equipamento.
Erros de folga resultantes de limpeza insuficiente levam diretamente a erros de julgamento através do método de folga de luz. Os quadrados de engenharia de granito dependem do ajuste da superfície para implementar medições comparativas. Se poeira de corte, manchas de óleo ou lascas de metal permanecerem nas superfícies de trabalho do esquadro e da peça testada, as impurezas presas entre as superfícies de contato criarão uma folga irregular. Ao inspecionar ângulos retos com o método de intervalo de luz, esse intervalo pode ser mal interpretado como perpendicularidade-fora-da tolerância da peça de trabalho. Muitos operadores apenas limpam as peças de trabalho, negligenciando a manutenção das superfícies de trabalho do esquadro. A adesão de poeira-de longo prazo risca gradualmente as superfícies de precisão por meio da abrasão e degrada o nivelamento do próprio quadrado ao longo do tempo, formando erros de referência permanentes. O granito não é-magnético e não atrai lascas de ferro, mas partículas finas ainda podem permanecer nas superfícies de contato e prejudicar a precisão do encaixe.
Erros de medição{0}}com base em princípios causados por posicionamento e seleção de benchmark inadequados. Alguns inspetores selecionam arbitrariamente arestas sem{2}}referência de peças de trabalho como referências de medição ao usar o esquadro, levando a uma cadeia de referência incorreta. Para inspeção de esquadros de engenharia de granito, a superfície inferior do esquadro deve se ajustar a uma referência primária estável. Se o benchmark primário em si for irregular, os resultados da medição ainda serão distorcidos, não importa quão alta seja a precisão do ângulo reto da superfície de trabalho do quadrado. Outro mal-entendido operacional comum: ao medir a perpendicularidade de peças longas, os inspetores testam apenas localmente com uma pequena seção da superfície de trabalho do quadrado e avaliam o ângulo reto geral com base nas condições locais. Isso ignora flutuações na retilinidade em todo o comprimento da peça de trabalho, resultando em-amostragem unilateral e resultados de medição que não conseguem representar o estado geométrico geral da peça de trabalho.
Erros de jitter de leitura desencadeados por vibração e perturbação de força externa. Em ambientes de oficina de usinagem, a partida-da máquina e o movimento da empilhadeira geram vibração contínua de-baixa frequência. Embora o granito supere o ferro fundido no desempenho de amortecimento, a vibração intensa pode causar uma leve separação e contato repetido entre a sonda do relógio comparador e a superfície medida, resultando em saltos de leitura. Se os inspetores pressionarem continuamente o esquadro durante a medição, uma força externa artificial extra induzirá uma pequena deformação do esquadro e leituras instáveis. Estes pertencem a erros aleatórios. Dados inconsistentes de medições repetidas podem induzir os inspetores a pensar que a precisão da peça em si é instável.

Erros sistemáticos decorrentes do envelhecimento da ferramenta de medição e verificação expirada. Após uso repetido-de longo prazo, manuseio e colisões, as superfícies de referência dos quadrados de granito mudam gradualmente. Mesmo que a aparência permaneça intacta, a possível tensão interna pode ser liberada lentamente ao longo do tempo e causar desvio na precisão do ângulo-reto. O uso continuado além do ciclo de verificação introduzirá um desvio de referência do próprio quadrado em todos os itens de inspeção. Este é um erro sistemático, onde todos os resultados de medição mudam uniformemente. A re-inspeção periódica por instituições de metrologia é projetada para detectar esse desvio de benchmark. Os quadrados de engenharia de granito fabricados pela UNPARALLELED passam por um tratamento-de envelhecimento bruto de longo prazo antes da entrega para minimizar o risco de desvio de tensão posterior. Ainda assim, devem ser verificados regularmente de acordo com as especificações metrológicas; a precisão de fábrica não pode ser considerada permanente indefinidamente.
Procedimentos operacionais padronizados devem ser estabelecidos para mitigar os erros acima. Manuseie e coloque o quadrado com cuidado, adote pontos de apoio razoáveis; limpe completamente as superfícies do esquadro e da peça de trabalho antes da medição; aguarde a equalização da temperatura entre o quadrado e a peça antes de testar; mantenha longe de fontes de calor e vibração; selecione as superfícies de referência corretas da peça e envie o medidor para calibração dentro do prazo.
Resumindo, a maioria dos erros de medição de quadrados de engenharia de granito se origina-das condições operacionais no local, e não de defeitos de material. A identificação de fontes de erro, incluindo deformação de posicionamento, gradientes térmicos, lacunas de impurezas, uso indevido de benchmarks, interferência de vibração e verificação de medidores expirados, e a padronização de fluxos de trabalho de operação, podem aproveitar totalmente a vantagem de benchmarks estáveis em ângulo reto de quadrados de granito e garantir resultados de inspeção de perpendicularidade precisos e reproduzíveis.