



1. Dificuldades em controlar a homogeneidade e a estabilidade de substratos-de alta qualidade para evitar defeitos de precisão inerentes
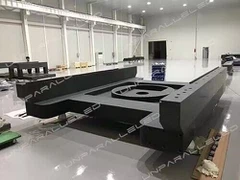
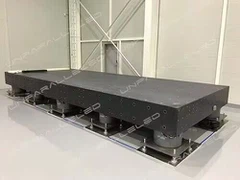
Grandes pórticos de granito são, em sua maioria, componentes formados integralmente, com comprimento máximo de processamento de 20 metros e peso unitário único de mais de 100 toneladas. A uniformidade do material de substratos de volume super{3}}grande-é a base da retificação de precisão e a principal dificuldade do processo na indústria. Mármore comum e granito de baixa qualidade apresentam estrutura solta, densidade irregular, coeficientes de expansão térmica flutuantes, rachaduras internas finas, arranjo desordenado de grãos e enriquecimento de impurezas. Mesmo com retificação de alta-precisão no estágio posterior, a distribuição desigual da tensão do substrato causará deformação, empenamento e desvio de precisão durante a manutenção do equipamento, que é a principal razão para falhas de precisão causadas por produtos de má qualidade de pequenos fabricantes.
Embora os substratos de granito preto dedicados de-ultima precisão-de alta precisão ofereçam alta densidade e excelente estabilidade, a anisotropia inerente da pedra natural não pode ser completamente eliminada. Na fase de mineração e pré{3}}tratamento de materiais de pedra bruta super-grandes, é altamente provável que ocorram tensões internas latentes residuais, desvios de densidade local e tendências de textura irregular. A triagem inadequada do substrato e o alívio de tensão no estágio inicial levarão a uma capacidade de retificação local inconsistente e a um nivelamento não uniforme durante a retificação integral subsequente. Afetada pelas mudanças de temperatura e carga, a tensão latente é liberada lentamente após a entrega do produto, causando diretamente desvios de precisão nas superfícies guia do pórtico e nas superfícies de referência de montagem, deixando de atender aos requisitos de manutenção de precisão de nível-mícron e nano{8}}de longo prazo. Portanto, a seleção precisa da matéria-prima, o envelhecimento natural e o alívio artificial do estresse devem ser concluídos antes do processamento de grandes pórticos para eliminar defeitos inerentes ao substrato desde a fonte, estabelecendo uma base sólida para a retificação integral.
2. Dificuldades na formação integral de especificações super{1}}grandes para superar as desvantagens dos processos de emenda segmentada
Restritas pelo curso do equipamento, pela tonelagem de processamento e pelas condições do local, a maioria das empresas de processamento nacionais adotam o modo de produção "processamento segmentado + pós-emenda" para componentes de pórticos de granito de grande-tamanho. Embora este processo tenha limites baixos e alta eficiência, ele traz defeitos estruturais inevitáveis: lacunas de emenda causam pequenas diferenças de altura e desvios de planicidade, e ocorre concentração de tensão nas posições de emenda. As lacunas se expandirão gradualmente sob vibração-de longo prazo e flutuações de temperatura, prejudicando diretamente o benchmark de precisão geral dos pórticos e deixando de atender aos padrões de aplicação de cenários-de ponta, como inspeção de precisão de semicondutores, equipamentos de laser de femtossegundos e máquinas de medição por coordenadas.
A principal dificuldade da retificação integral de grandes pórticos de granito reside no processamento integral completo de componentes super-grandes. Componentes de granito ultra-longos de cem-toneladas e 20{4}}metros apresentam requisitos extremos para a capacidade de carga, curso de processamento e estabilidade operacional do equipamento de processamento. As retificadoras CNC comuns e os equipamentos de retificação não suportam peças de grande-tonelagem e têm cursos limitados, impossibilitando a retificação contínua-de toda a superfície. Enquanto isso, tensões irregulares são facilmente geradas durante a fixação, posicionamento e nivelamento de peças de trabalho super{10}}grandes, e pequenas deformações de fixação serão amplificadas em erros de precisão de nível-mícron, resultando em erros excessivos de planicidade, retilineidade e paralelismo da estrutura geral. Além disso, é difícil controlar continuamente a precisão linear do percurso do cabeçote de retificação, a uniformidade de alimentação e a força de retificação consistente durante retificação de distâncias ultra-longas-, o que é propenso a retificação excessiva-local e sub retificação, causando diferenças de altura na superfície de referência do pórtico e formando um gargalo técnico central para o processamento integral.
3. Dificuldades na anti-interferência do ambiente de processamento de ultra{2}}precisão para garantir a estabilidade da precisão da retificação
A retificação integral de pórticos de granito busca planicidade de nível nano-e precisão dimensional de nível-mícron, e o processo de processamento é extremamente sensível à vibração, temperatura e umidade ambientais. A interferência ambiental é um fator chave que restringe a precisão da retificação de precisão de-componentes grandes. Ao contrário de peças pequenas que podem ser retificadas rapidamente com leve impacto ambiental, a retificação integral de pórtico grande apresenta um longo ciclo de processo e grande área de operação, com efeitos significativos de acumulação de precisão. Ligeiras perturbações ambientais serão convertidas em erros de processamento irreversíveis.
A interferência de vibração é o principal desafio. Uma leve vibração gerada pela operação do guindaste móvel na oficina, partida{1}}do equipamento, vibração do solo e operação do pessoal será transmitida à superfície de retificação, causando um pequeno deslocamento entre o cabeçote de retificação e a superfície da pedra e resultando em textura de retificação irregular e desvio de planicidade. Em particular, os componentes do pórtico de grande-vão têm distribuição desigual de rigidez e menor resistência à vibração do que peças pequenas de pedra, e a ressonância da vibração local prejudicará diretamente a precisão do desbaste. Em segundo lugar, a interferência da mudança de temperatura não pode ser ignorada. Apesar da excelente estabilidade térmica do granito, os componentes ultra{6}}longos são extremamente sensíveis aos gradientes de temperatura. Ligeiras flutuações de temperatura na oficina causarão pequenas expansões e contrações térmicas dos componentes, e a deformação diferencial em diferentes áreas levará a uma precisão de retificação distorcida.
Os ambientes de oficina convencionais não podem atender aos requisitos de processamento. É obrigatória uma oficina profissional com-temperatura constante e{2}}umidade constante e livre de poeira-, adotando diversas medidas de proteção, incluindo vazamento de concreto ultra{4}}espessado para o solo, valas profundas de isolamento de vibração e guindastes móveis silenciosos para isolar totalmente vibração externa, temperatura e interferência de poeira e manter parâmetros ambientais constantes durante todo o processo de retificação. Esta é uma condição essencial para o processamento de grandes pórticos de granito integrais.
4. Dificuldades no processo de retificação de precisão de compósitos: balanceamento de retificação mecânica e precisão de acabamento fino manual
A retificação integral de grandes pórticos de granito é um processo sistemático que inclui retificação grosseira, retificação de precisão, retificação de ultra-precisão e polimento de nível-nano, com a principal dificuldade em obter uma precisão de-superfície completa e uniforme para peças de trabalho super-grandes, garantindo ao mesmo tempo extrema precisão das principais posições de referência. Os processos convencionais de retificação mecânica industrial são eficientes e estáveis para peças de trabalho de pequeno e médio-tamanho, mas quando aplicados a componentes de pórtico ultralongos de 20-metros, eles são propensos a erros de curso da cabeça de retificação, força de retificação atenuada e retificação de superfície irregular, resultando em planicidade geral inconsistente.
A retificação mecânica apenas completa a modelagem de precisão básica, e a precisão de nível-nano final depende da calibração fina manual feita por técnicos seniores, o que é uma dificuldade industrial central-dependente da experiência e que não pode ser totalmente padronizada. Técnicos seniores com décadas de experiência em retificação podem controlar a capacidade de retificação com precisão por meio da sensibilidade tátil em nível de mícron, corrigindo pequenos erros, diferenças locais de altura e defeitos de textura deixados pela retificação mecânica. Eles realizam micro{5}}acabamento preciso em áreas principais, como superfícies de guia de pórtico, superfícies de referência de montagem e superfícies de juntas de montagem para calibrar a precisão geral ao nível nano.
Enquanto isso, o processo de retificação precisa se adaptar a diversos padrões industriais globais, incluindo as especificações metrológicas DIN alemã, ASME americana, JIS japonesa e GB chinesa. Como componentes de alta-exportação e suporte de precisão, grandes pórticos precisam corresponder aos limites de precisão de diferentes padrões durante a retificação, apresentando requisitos extremamente altos para controle de detalhes do processo, depuração de parâmetros e calibração de precisão, aumentando significativamente a dificuldade geral do processo.
5. Dificuldades na detecção e rastreabilidade total-de precisão de domínio para obter controle de loop fechado-de precisão dimensional total
A detecção precisa da precisão do processamento é a dificuldade técnica final na retificação integral de grandes pórticos de granito e o principal suporte para precisão de produto qualificada, rastreável e{0}}produzível em massa. Estruturas de pórtico ultra-longas, superdimensionadas e com formatos especiais- envolvem vários indicadores básicos de precisão, como planicidade, retilineidade, paralelismo, verticalidade e rugosidade. O equipamento de detecção convencional tem alcance e precisão insuficientes para completar a detecção precisa de domínio completo, formando facilmente pontos cegos de precisão local.
Em comparação com pequenas peças de trabalho que podem concluir a detecção de{0}}domínio completo rapidamente, a detecção de grandes componentes de pórtico depende de um sistema de detecção de-alta{2}}precisão de nível superior, adotando equipamentos-de classe mundial, incluindo micrômetros alemães Mahr, níveis eletrônicos suíços WYLER e interferômetros laser britânicos Renishaw para completar a coleta de dados-dimensionais e de alta{5}}precisão. Todos os dados de detecção podem ser rastreados de acordo com os padrões de calibração dos institutos de metrologia nacionais e provinciais para evitar erros de julgamento de precisão do produto acabado causados por erros de detecção. Além disso, grandes pórticos após o processamento exigem re-detecção de estabilidade de precisão de longo prazo para verificar a retenção de precisão sob condições de trabalho complexas, como mudança de temperatura, carga e vibração, eliminando o problema de precisão qualificada de curto-prazo e atenuação de precisão de longo-prazo e formando um ciclo fechado de precisão completo de "processamento - detecção - calibração - re-inspeção".

6. Conclusão
A retificação integral de grandes estruturas de pórticos de granito é uma tecnologia sistemática de fabricação de ultra{0}precisão que integra seleção de substrato, capacitação de equipamentos, controle ambiental, inovação de processos e detecção de precisão. Suas principais dificuldades se concentram em quatro dimensões: formação integral de tamanho ultra-grande-, antiinterferência ambiental de alta-precisão-, retificação fina de nível mícron/nano-e rastreabilidade de precisão-dimensional completa. Restrita por tecnologia, equipamento, local e processo, a capacidade industrial-de baixo custo geralmente adota processamento de emenda segmentada, que não consegue atender aos requisitos de suporte de equipamentos-de ultra{11}}alta precisão.
Contando com substratos de granito preto-de alta{1}}de alta qualidade autodesenvolvidos, equipamentos de retificação de precisão ultra-grandes, oficina livre de poeira-de 10.000-metros quadrados-constantes de-temperatura constante-umidade, poeira{10}}, equipe técnica sênior de retificação e sistema de detecção internacional, o Grupo UNPARALLELED rompe diversas barreiras de processo no processamento integral de grandes componentes de granito. Abandonando as extensas práticas do setor de materiais de má qualidade e emendas segmentadas, a empresa adota rigorosos padrões de fabricação de ultra{11}}precisão para realizar processamento integrado de alta-precisão de pórticos de granito de grande-tonelagem e grande-vão. Ele fornece componentes de precisão de núcleo de alta-estabilidade, alta-precisão e longa-vida útil para campos-de ponta, como semicondutores, CNC de precisão, detecção de laser e novas energias, e continua a liderar a atualização de processos e a iteração padrão da indústria de processamento de pedra de ultraprecisão.